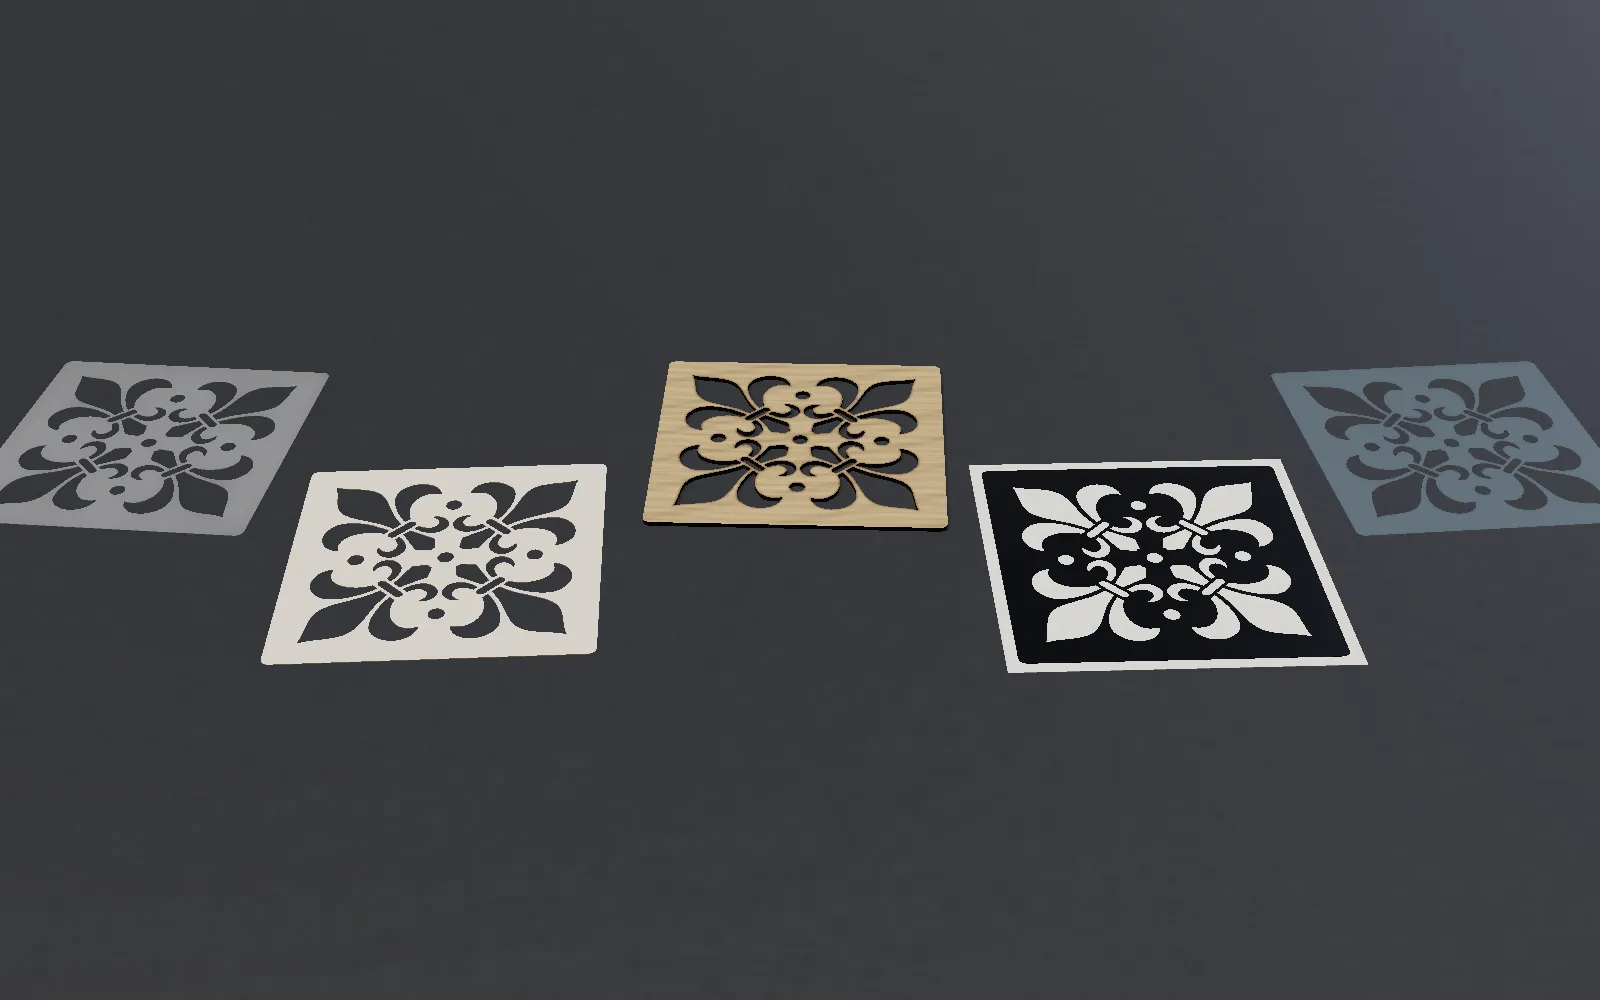
Diodenlaser
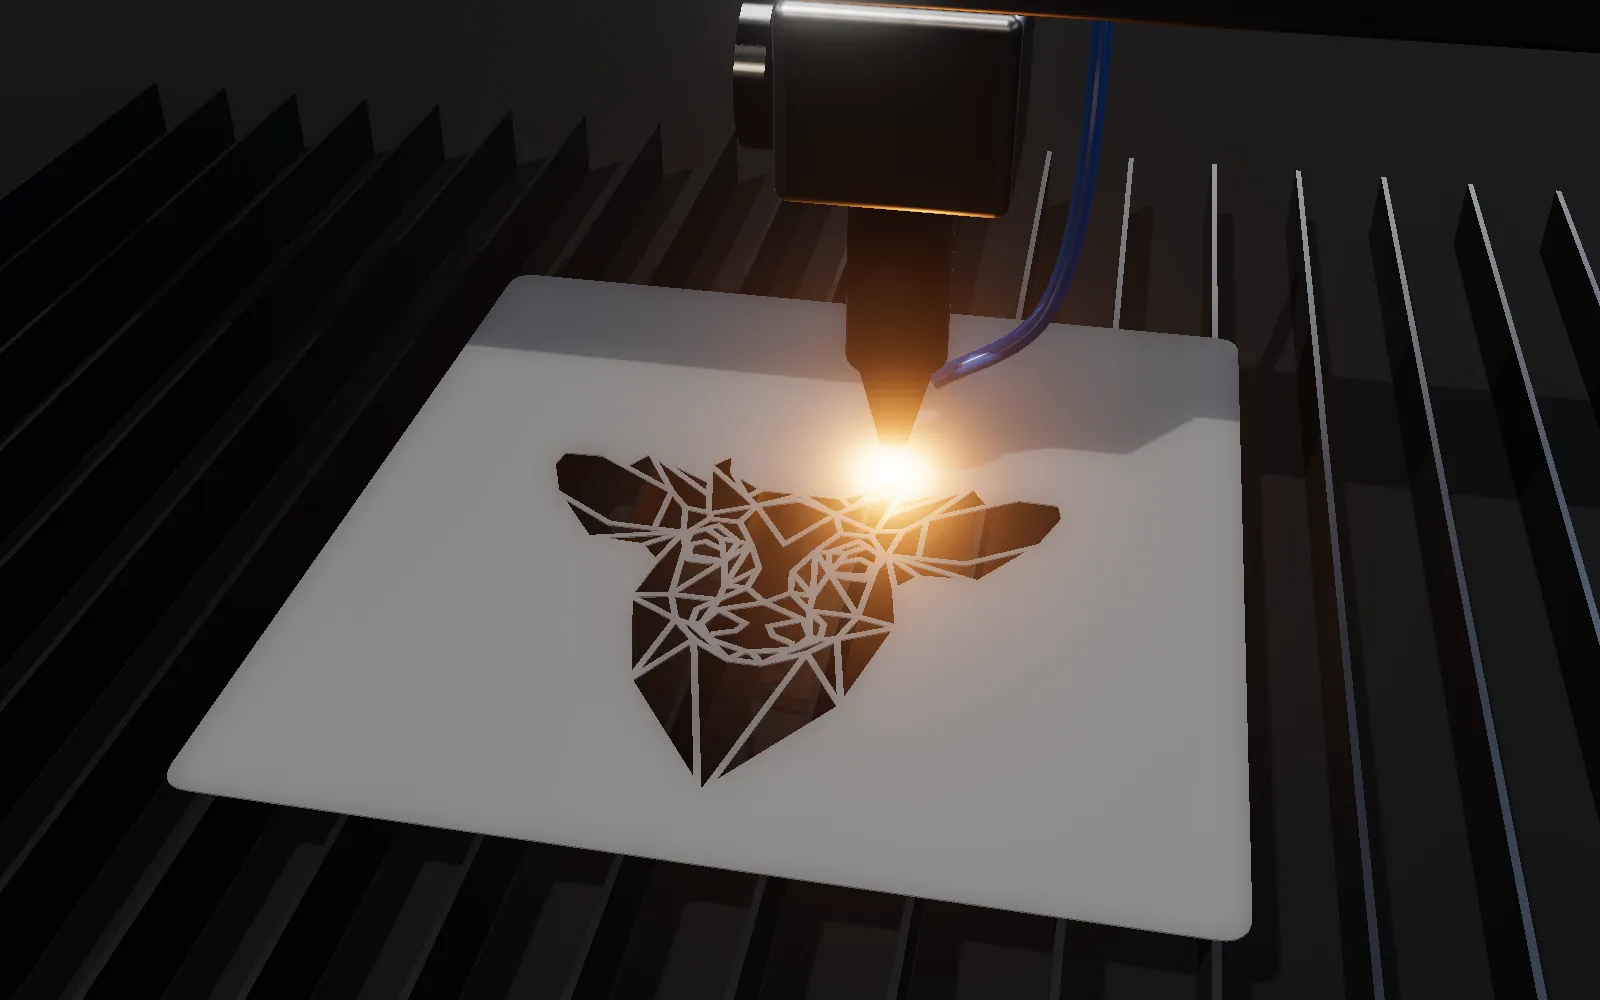
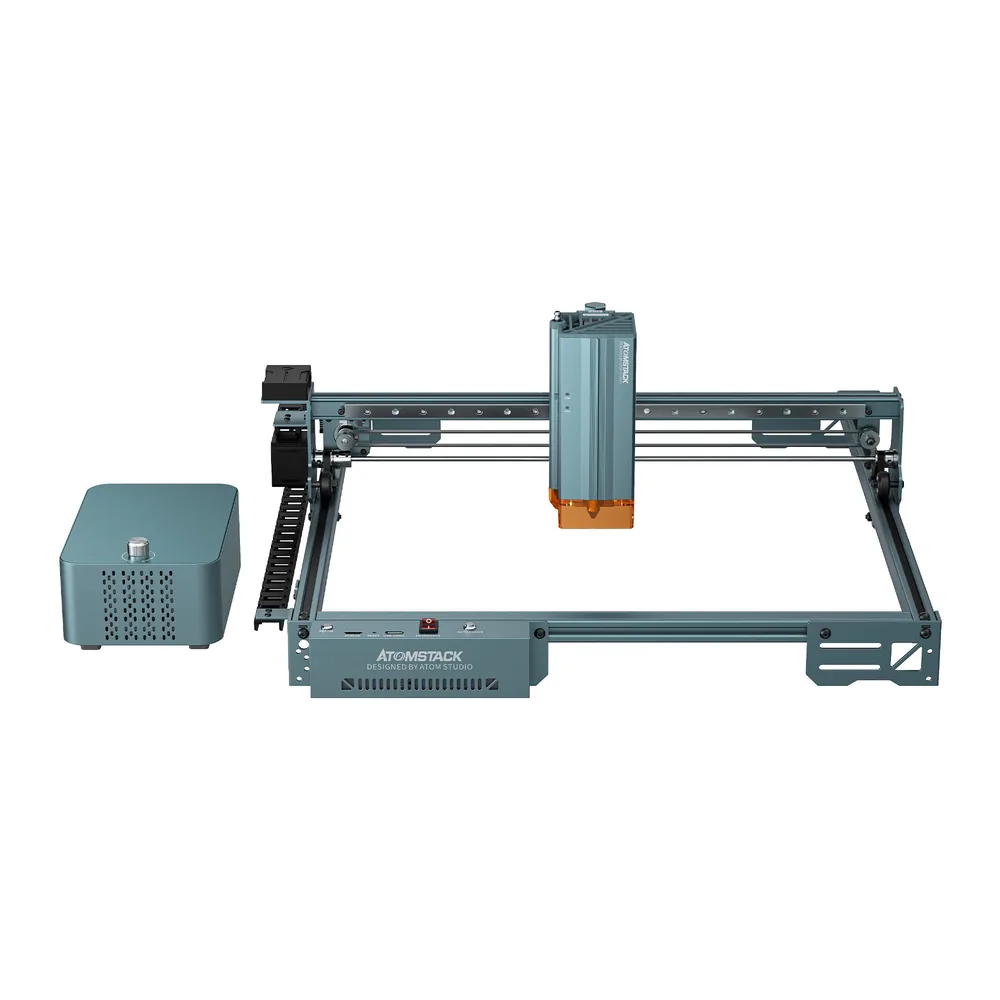
Tischlaser mit blauem Diodenmodul, von wenigen Watt bis zu einigen zehn Watt optischer Leistung
Der verbreitetste Laser für zu Hause. Er schneidet, indem er entlang einer Linie verbrennt, funktioniert also bei Materialien, die blaues Licht absorbieren: Holz, Karton, Filz, Leder, dunkle und blickdichte Kunststoffe. Er ist günstig im Betrieb und braucht kein Kühlwasser, ist aber bei dickem Material langsamer als ein CO2-Laser, und durchsichtige Materialien lassen den Strahl einfach durch.
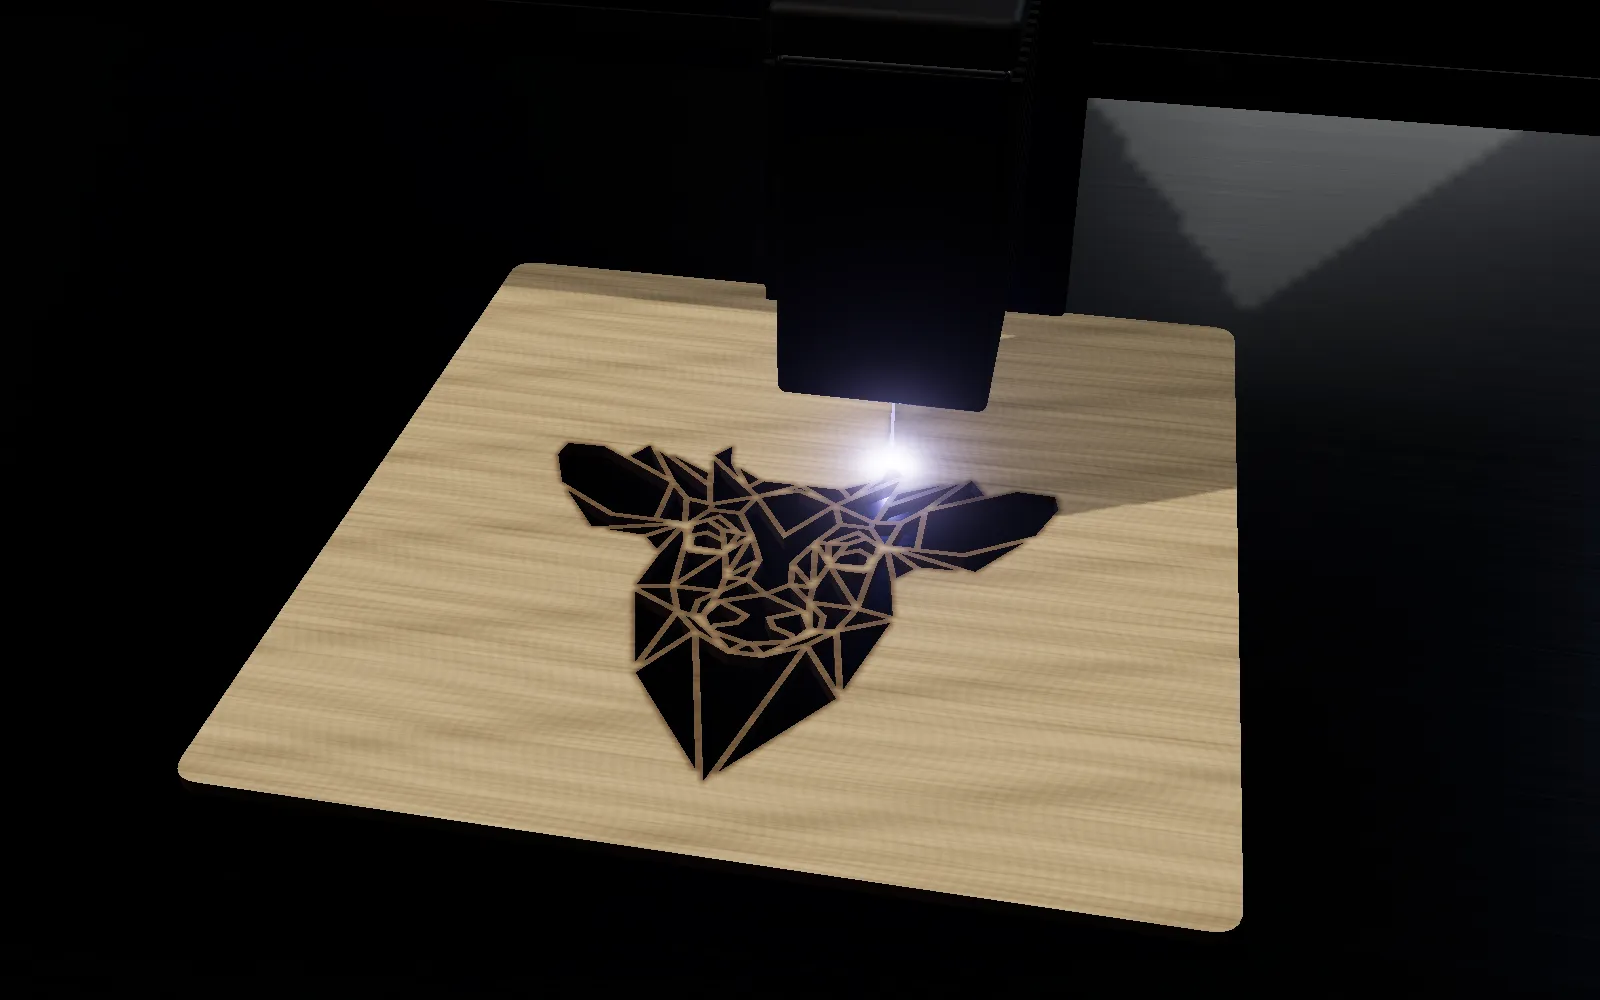
Gut für
- Tonkarton, Fotokarton und Pappe, sehr schnell
- Dünnes Sperrholz, Linde und Furnier (die Dicke hängt von Leistung und Anzahl der Durchgänge ab)
- Filz, Kork, pflanzlich gegerbtes Leder
- Dunkle, blickdichte PET-Folie, mit Vorsicht
- Dunkles, blickdichtes Acryl, dünn
Nicht für
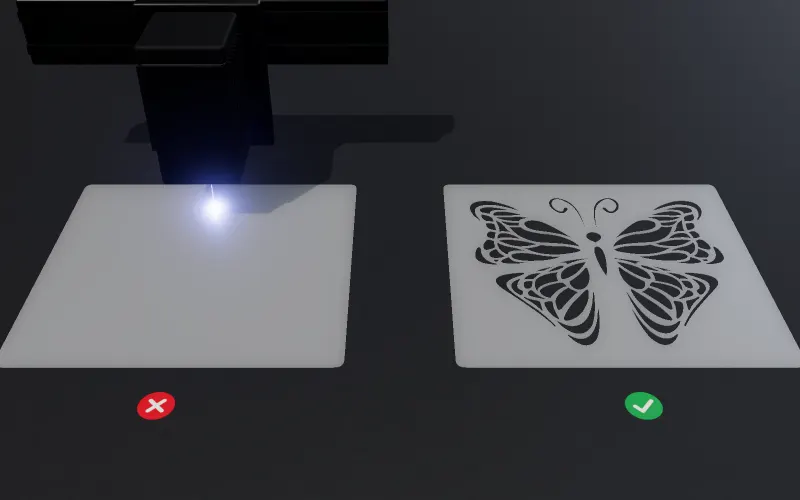
- Klares, weißes und blaues Acryl: Laut Hersteller schneidet der blaue Diodenlaser sie nicht
- Klare, milchige, weiße oder hellblaue PET-Folie: Das Licht geht hindurch oder wird reflektiert, statt zu schneiden
- Blech (ein Diodenlaser kann lackiertes Metall markieren, aber keine Stahlschablone schneiden)
- PVC und Vinylfolie: niemals, mit keinem Laser (siehe Sicherheit)
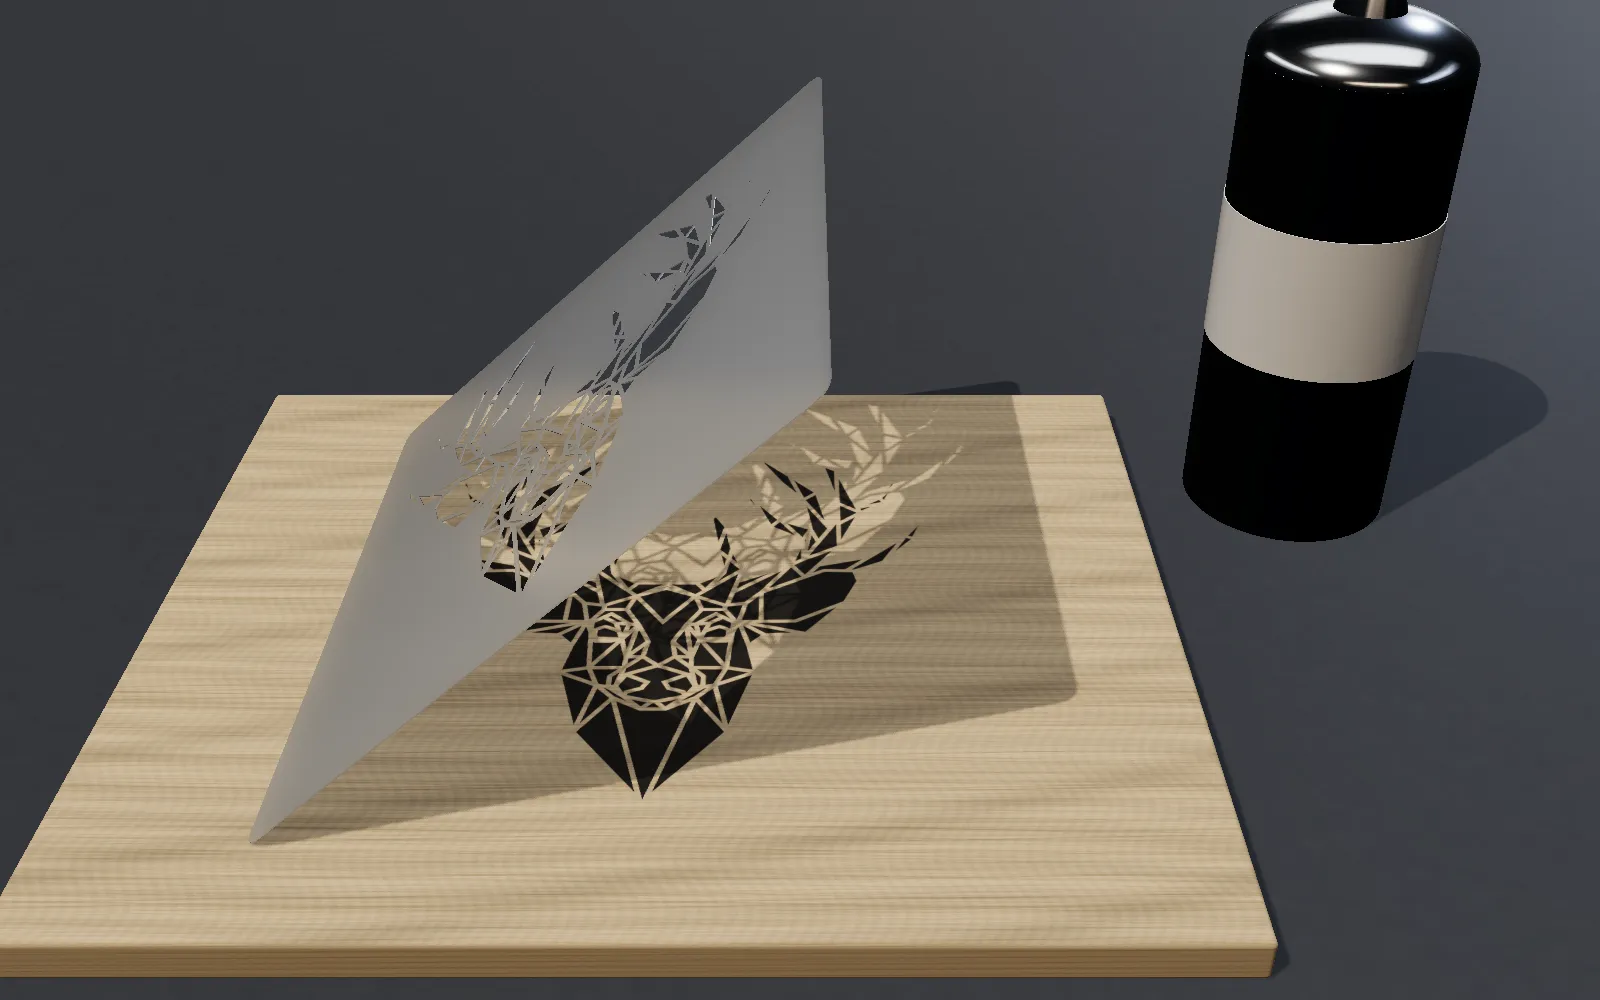
Eine Schablone mit dem Diodenlaser machen
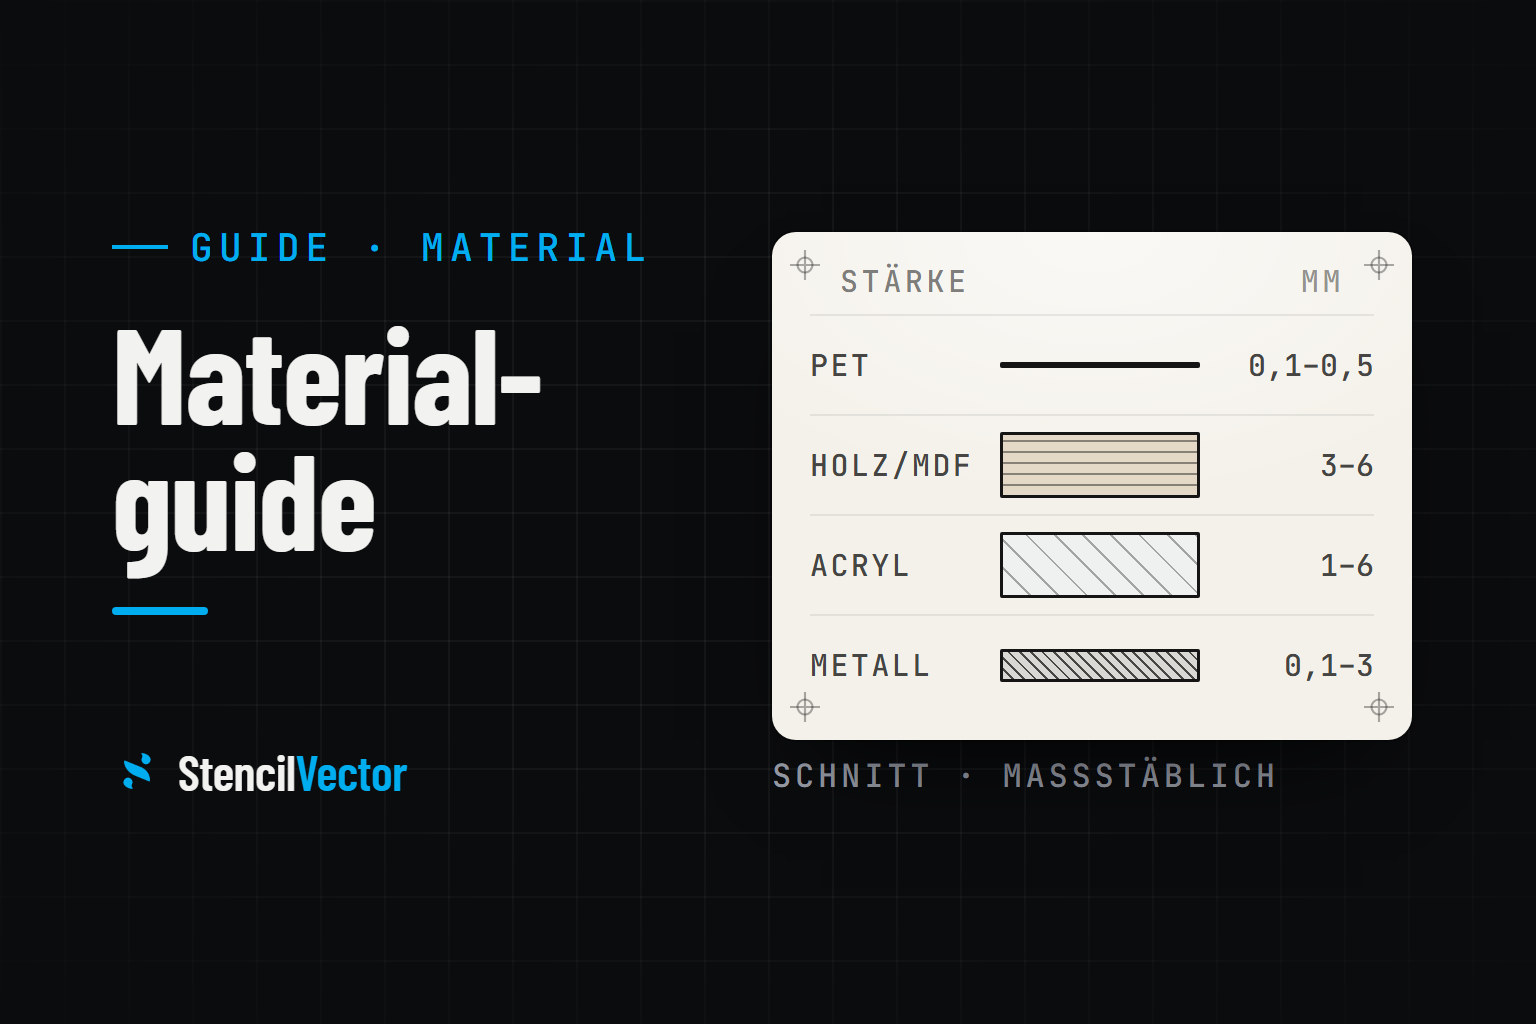
Schablonenmaterialien und ihr Verhalten
Tonkarton 0,3 mm
Schneidet in einem schnellen Durchgang mit wenig Leistung. Die Kanten werden leicht braun, die Schablone hält einige Einsätze und wird dann von der Farbe weich. Nicht abwaschbar. Ideal, um ein Motiv zu testen, bevor du es in einem besseren Material schneidest.
Sperrholz oder MDF 1–3 mm
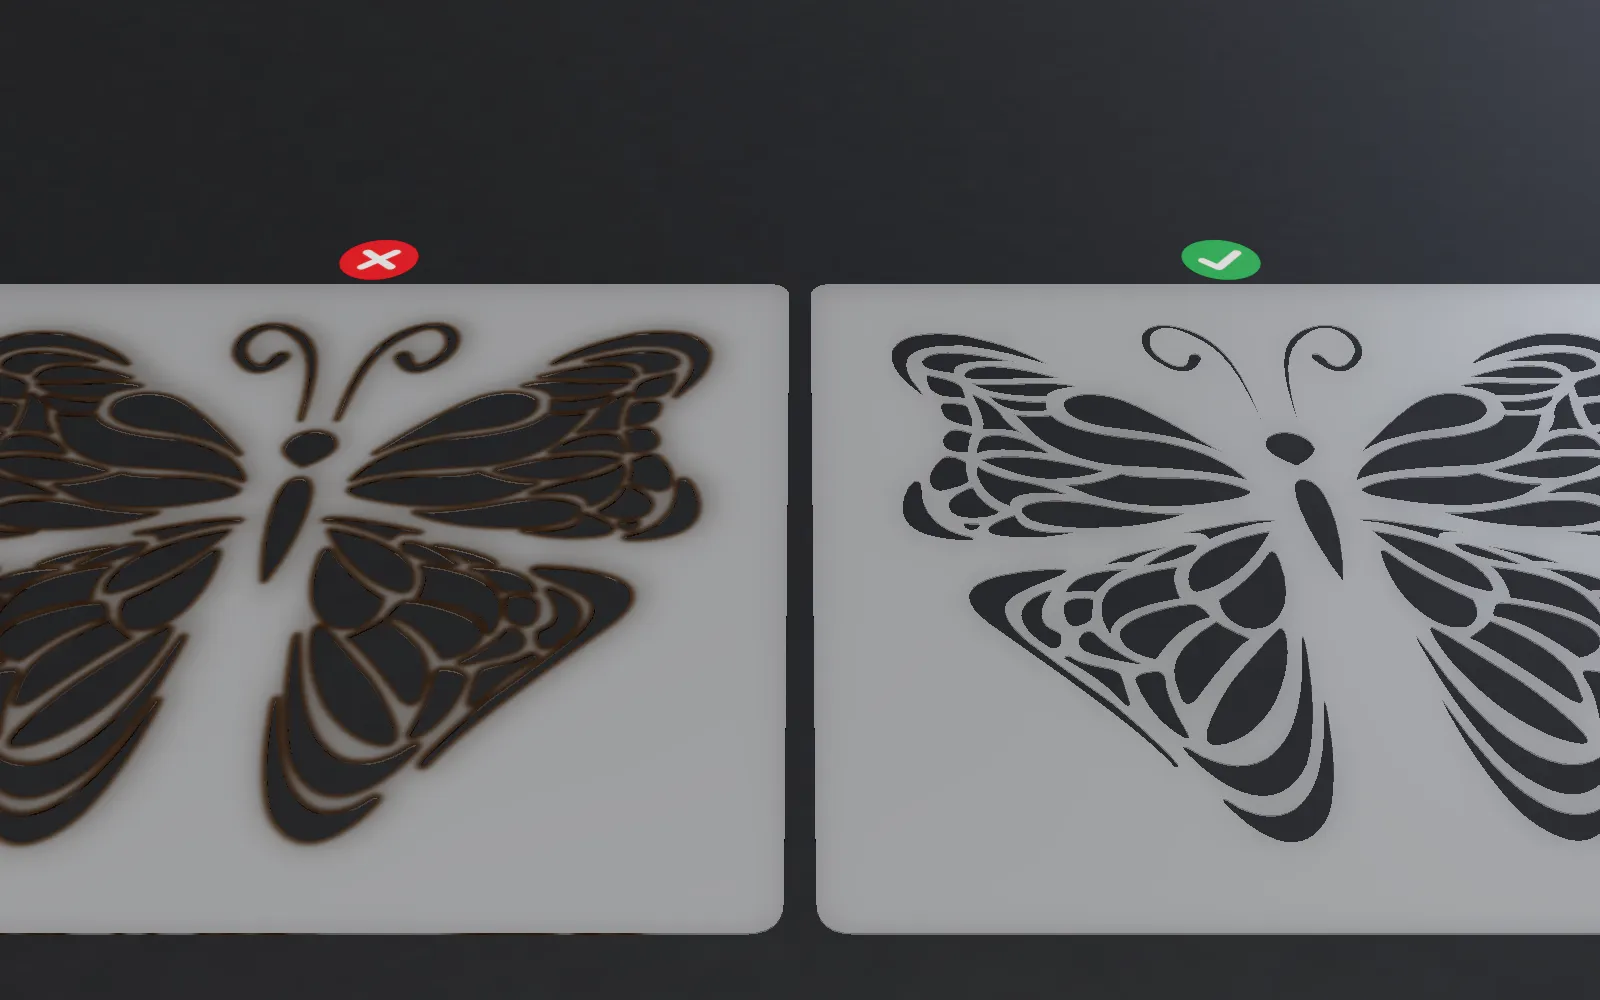
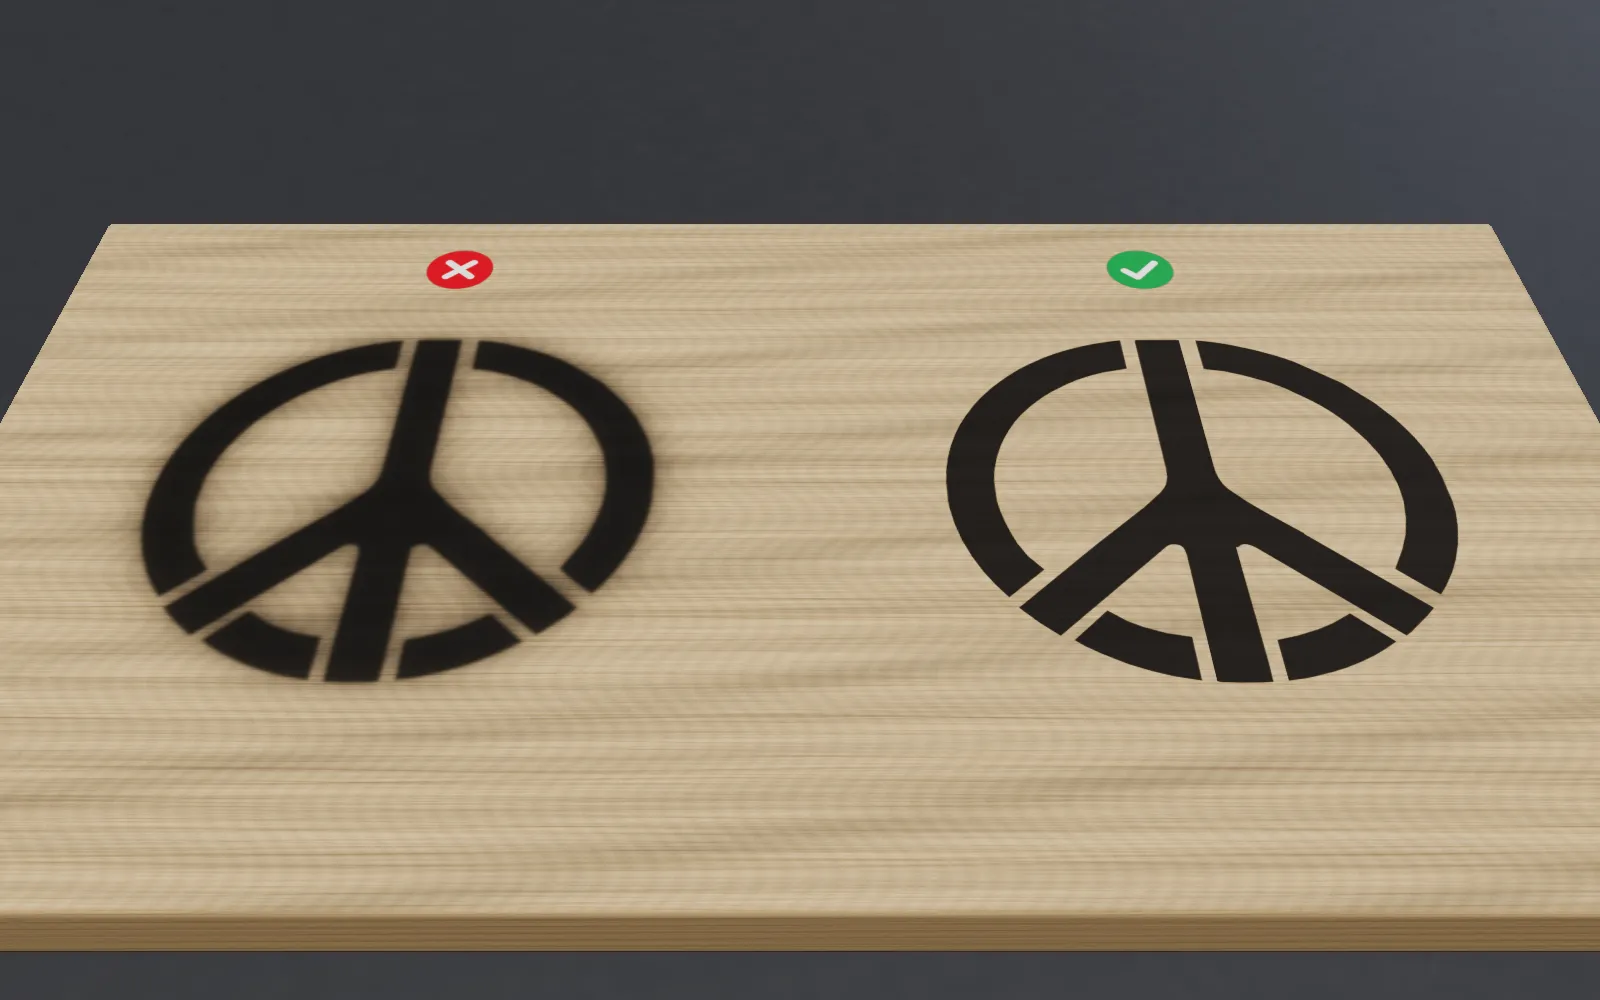
Steif, verrutscht nicht unter der Rolle, hält lange, wenn du es mit Klarlack oder Schellack versiegelst. Die Kanten kommen dunkel und rußig heraus: vor dem ersten Einsatz abwischen, sonst färben sie die Farbe. Dünne Stege quer zur Maserung brechen leicht.
PET / Mylar
Klare Folie schneidet der blaue Diodenlaser nicht: Das Licht geht hindurch, und das sagen die Hersteller selbst. Vorsichtshalber gilt dasselbe für milchige, weiße und hellblaue Folie: Nimm dunkles, blickdichtes PET. Vorsichtig mit der Leistung: PET schmilzt und hinterlässt eine Wulst an der Kante.
Realistische Details und Stege
Die verbrannte Linie ist breiter als der Strahl, und auf Holz frisst die Verkohlung kleine Details. Bei Tonkarton 0,3 mm nutzt unsere Engine 1,5 mm als Mindestdetail; bei Sperrholz rechne mit Stegen von mindestens 2 mm, mehr, wenn sie längs der Maserung laufen oder die Schablone groß ist.
Die Datei in StencilVector einstellen
- 01Stelle die echte Breite der Schablone in Millimetern ein, bevor du herunterlädst: Die SVG hat genau diese Größe, importiere sie mit 100 %.
- 02Stegbreite: 1,5 mm passt für Tonkarton; für Sperrholz geh auf 2–3 mm (der Regler reicht bis 2 mm bei Schablonen bis 150 mm Breite, 3 mm bis 300 mm, 5 mm darüber).
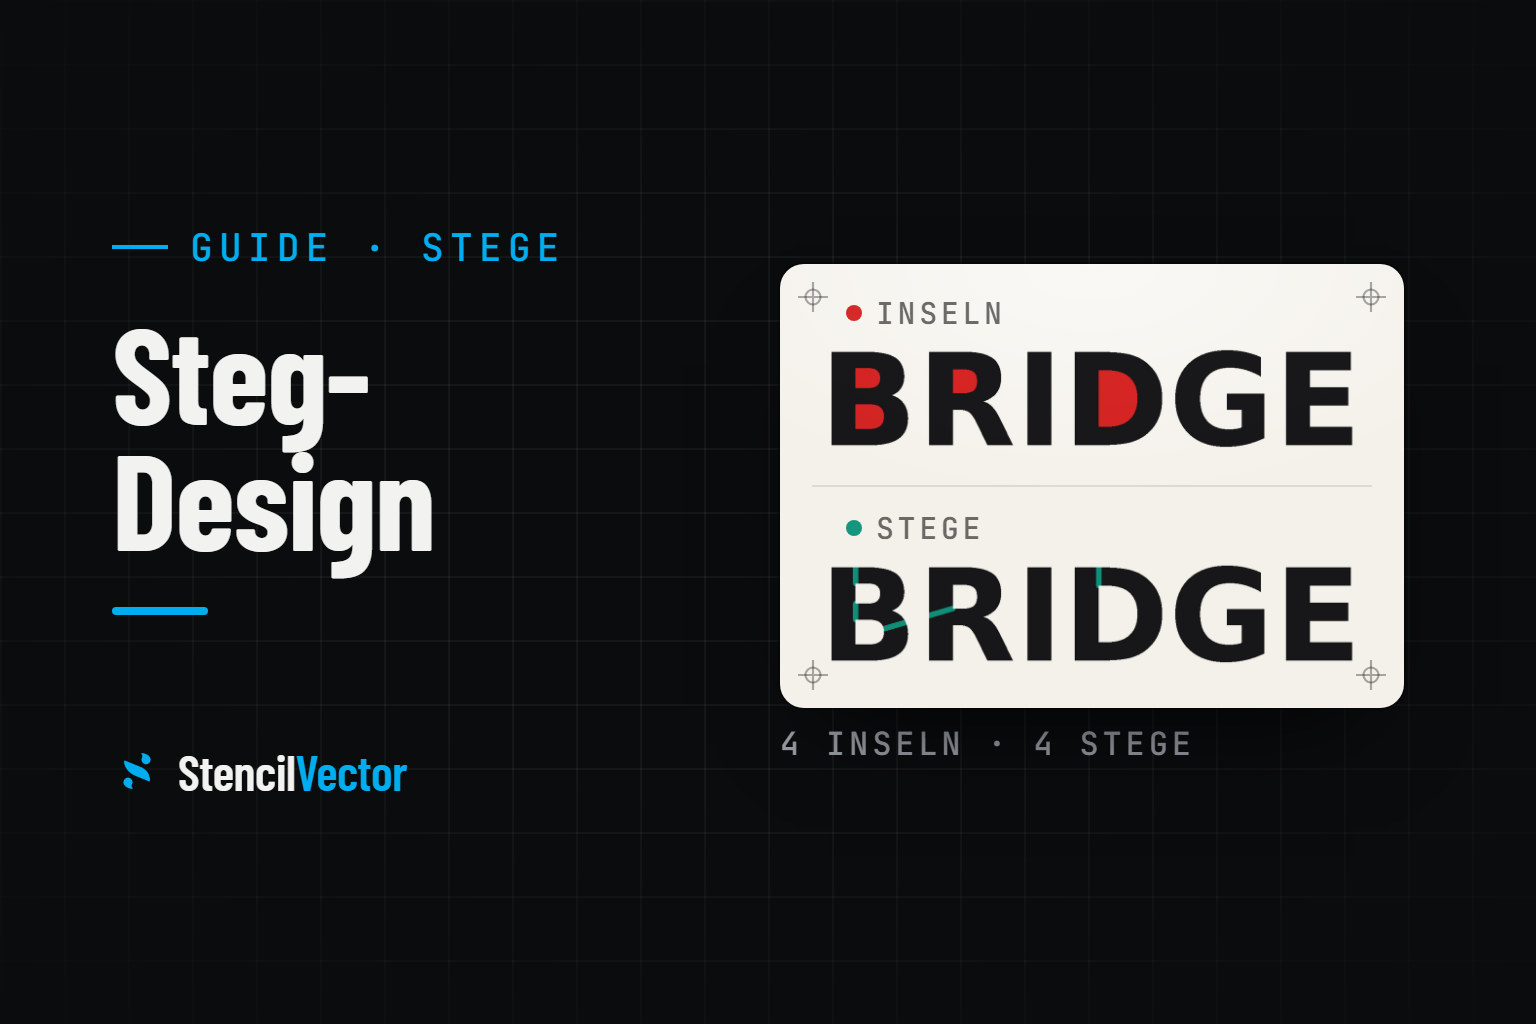
- 03Wenn lange, dünne Teile flattern, erhöhe Stege pro Insel oder Strukturelle Stabilität, statt alles zu verbreitern.
- 04Lade die SVG für die Lasersoftware herunter; das PNG ist ein Bild und müsste erst vektorisiert werden.
Typische Probleme
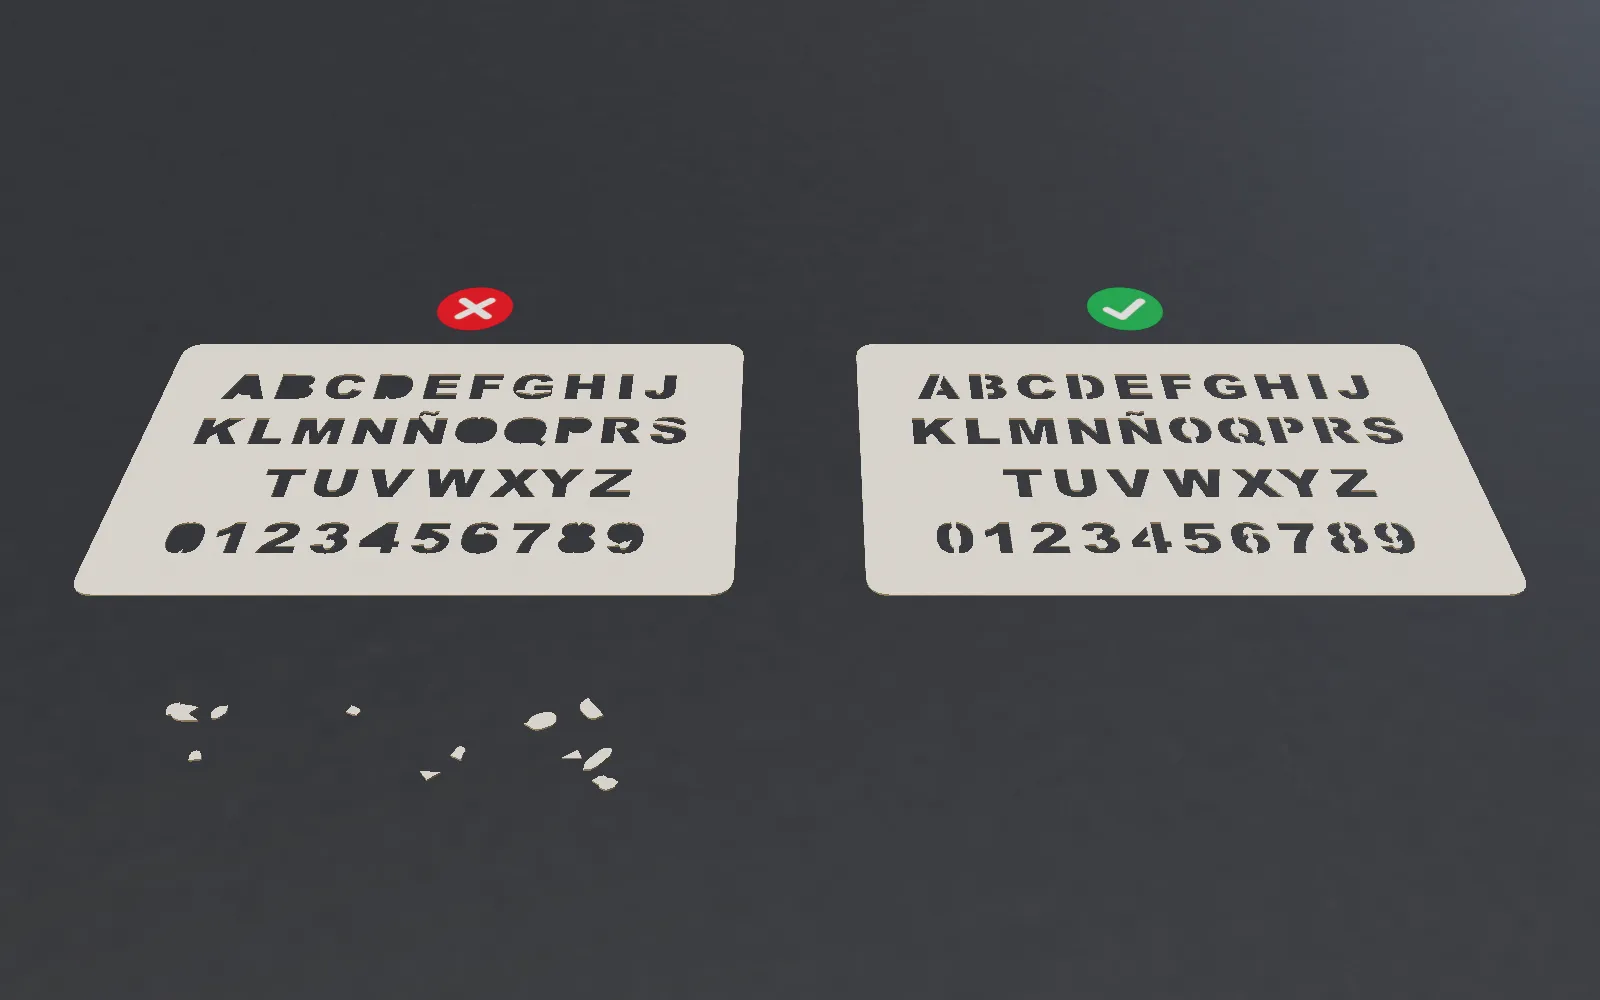
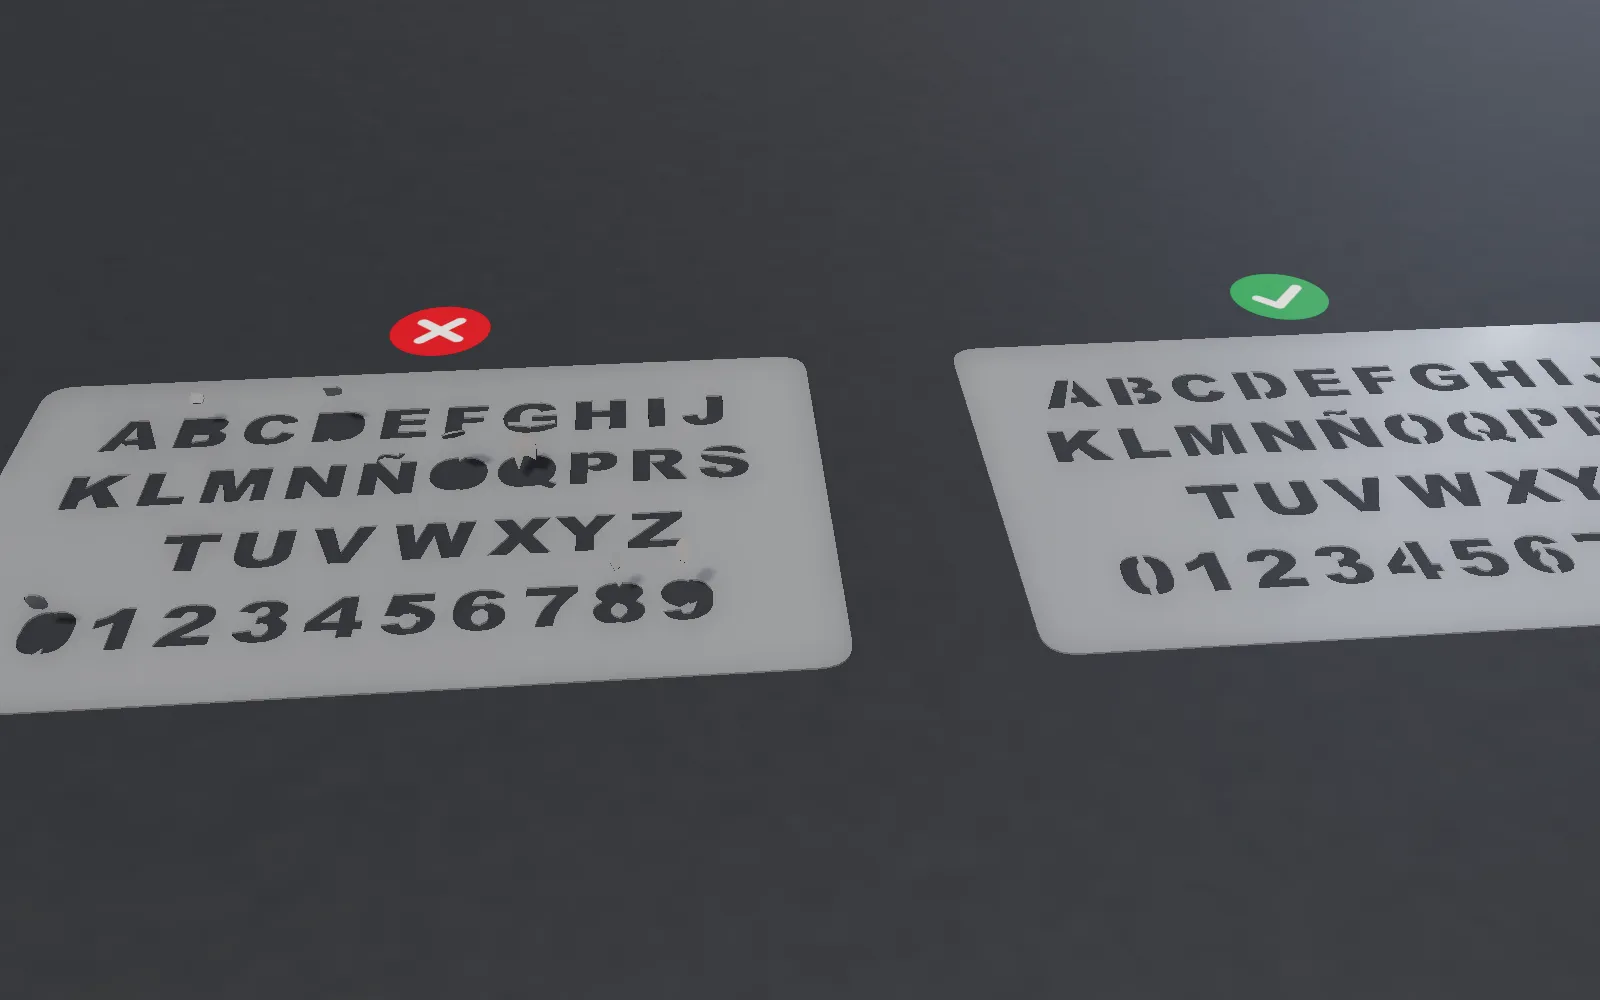
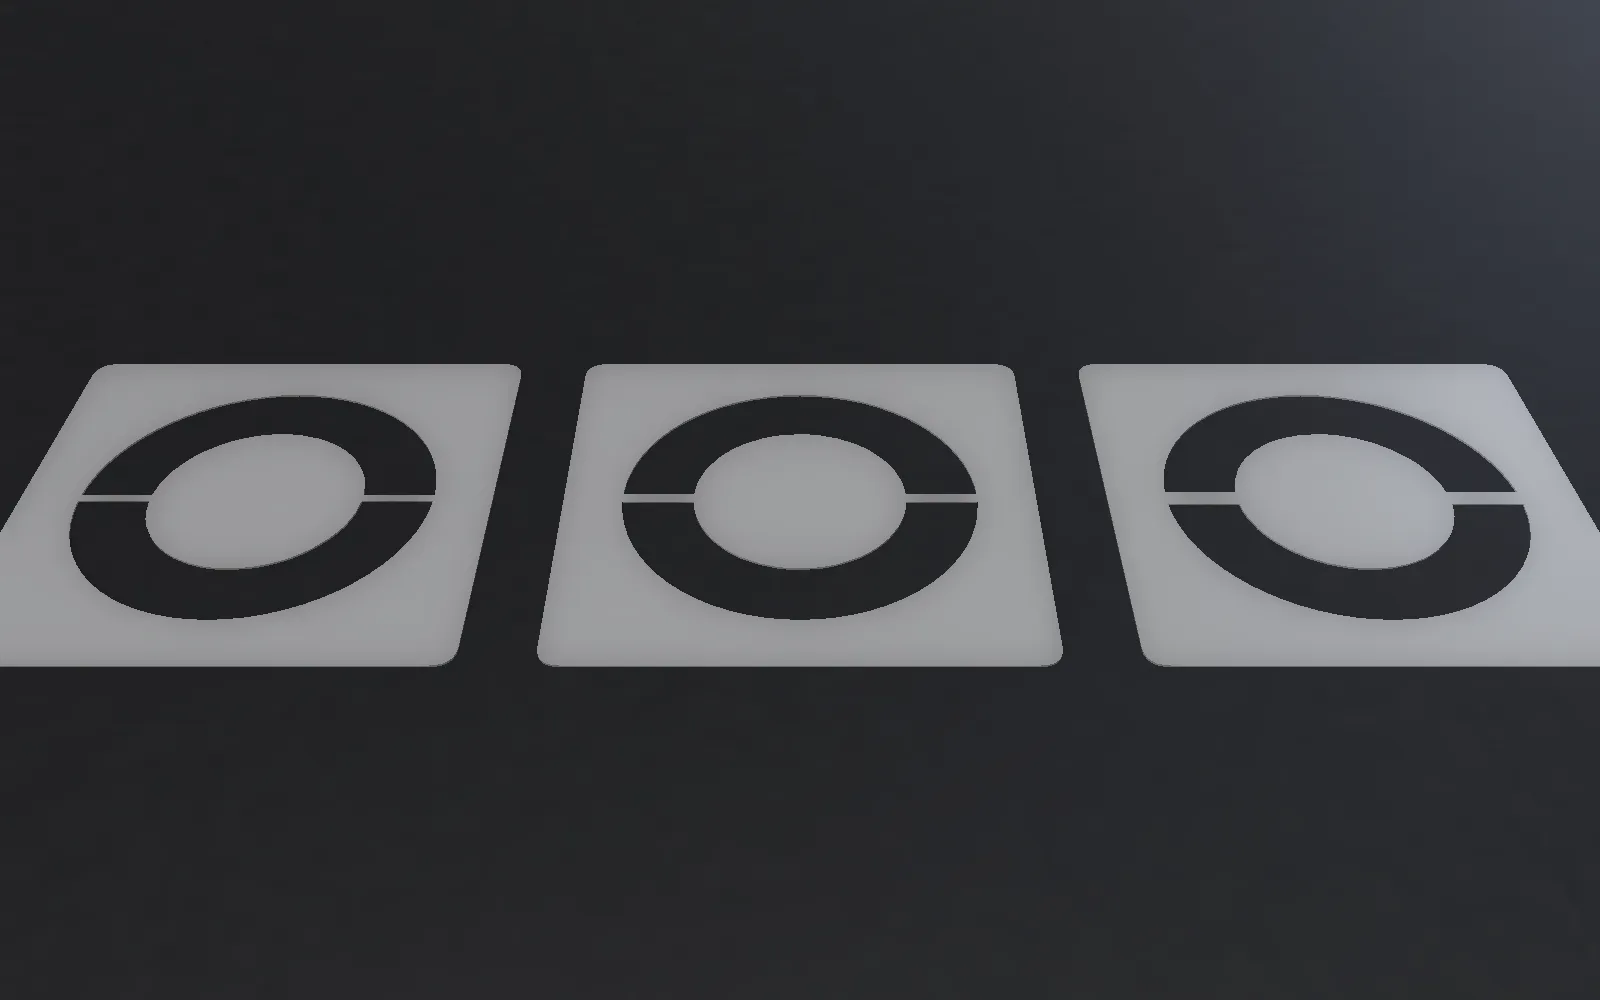
- Inseln (die Mitte eines O, das Auge eines Gesichts) fallen heraus
- Abhilfe: Sie brauchen einen Steg: Prüfe vor dem Download die Stegvorschau. Schneide in der Lasersoftware zuerst die inneren Formen und zuletzt die Außenkontur, damit sich während des Auftrags nichts verschiebt.
- Stege brennen durch oder brechen
- Abhilfe: Breitere Stege, weniger Leistung und zwei Durchgänge statt einem, Luftunterstützung an. Bei Holz keine Stege, die dünner sind, als die Maserung halten kann.
- Brandspuren und Flammen auf Tonkarton
- Abhilfe: Luftunterstützung, Wabenbett oder erhöhte Auflage, Abdeckband darauf, und mehr Tempo mit mehr Durchgängen.
- Dünnes Sperrholz verzieht sich und verliert den Fokus
- Abhilfe: Mit Nadeln oder Magneten flach halten; auf die tatsächliche Oberfläche neu fokussieren.