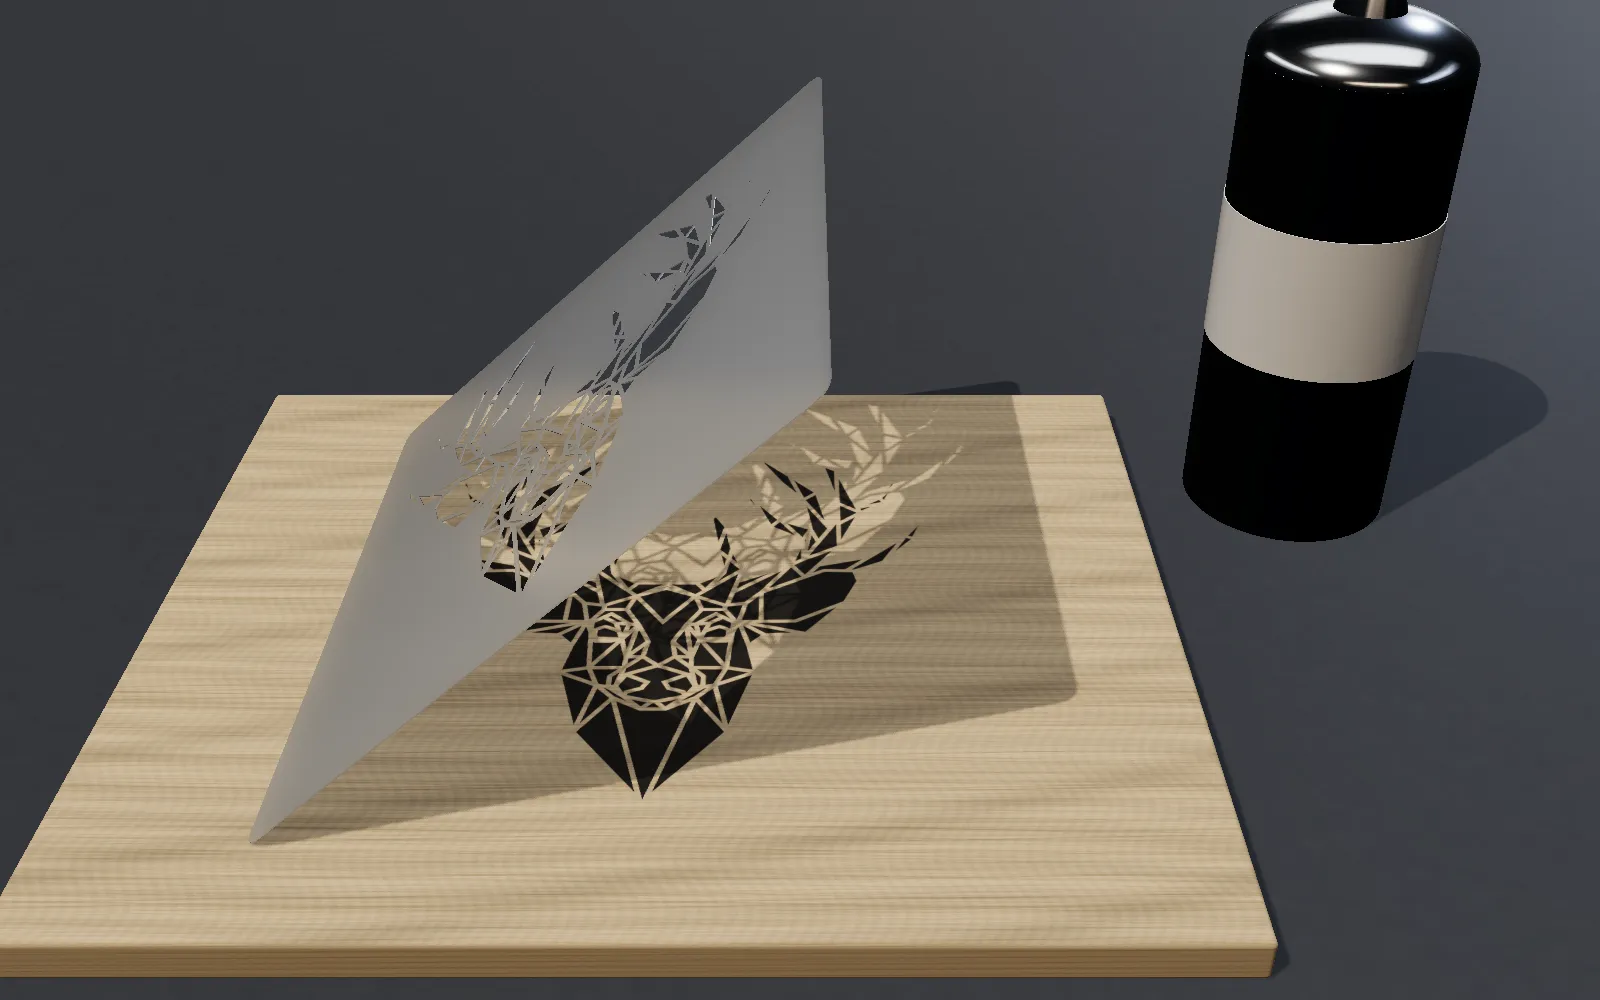
ダイオードレーザー
青色ダイオードモジュールを積んだ卓上レーザー。光出力は数ワットから数十ワット
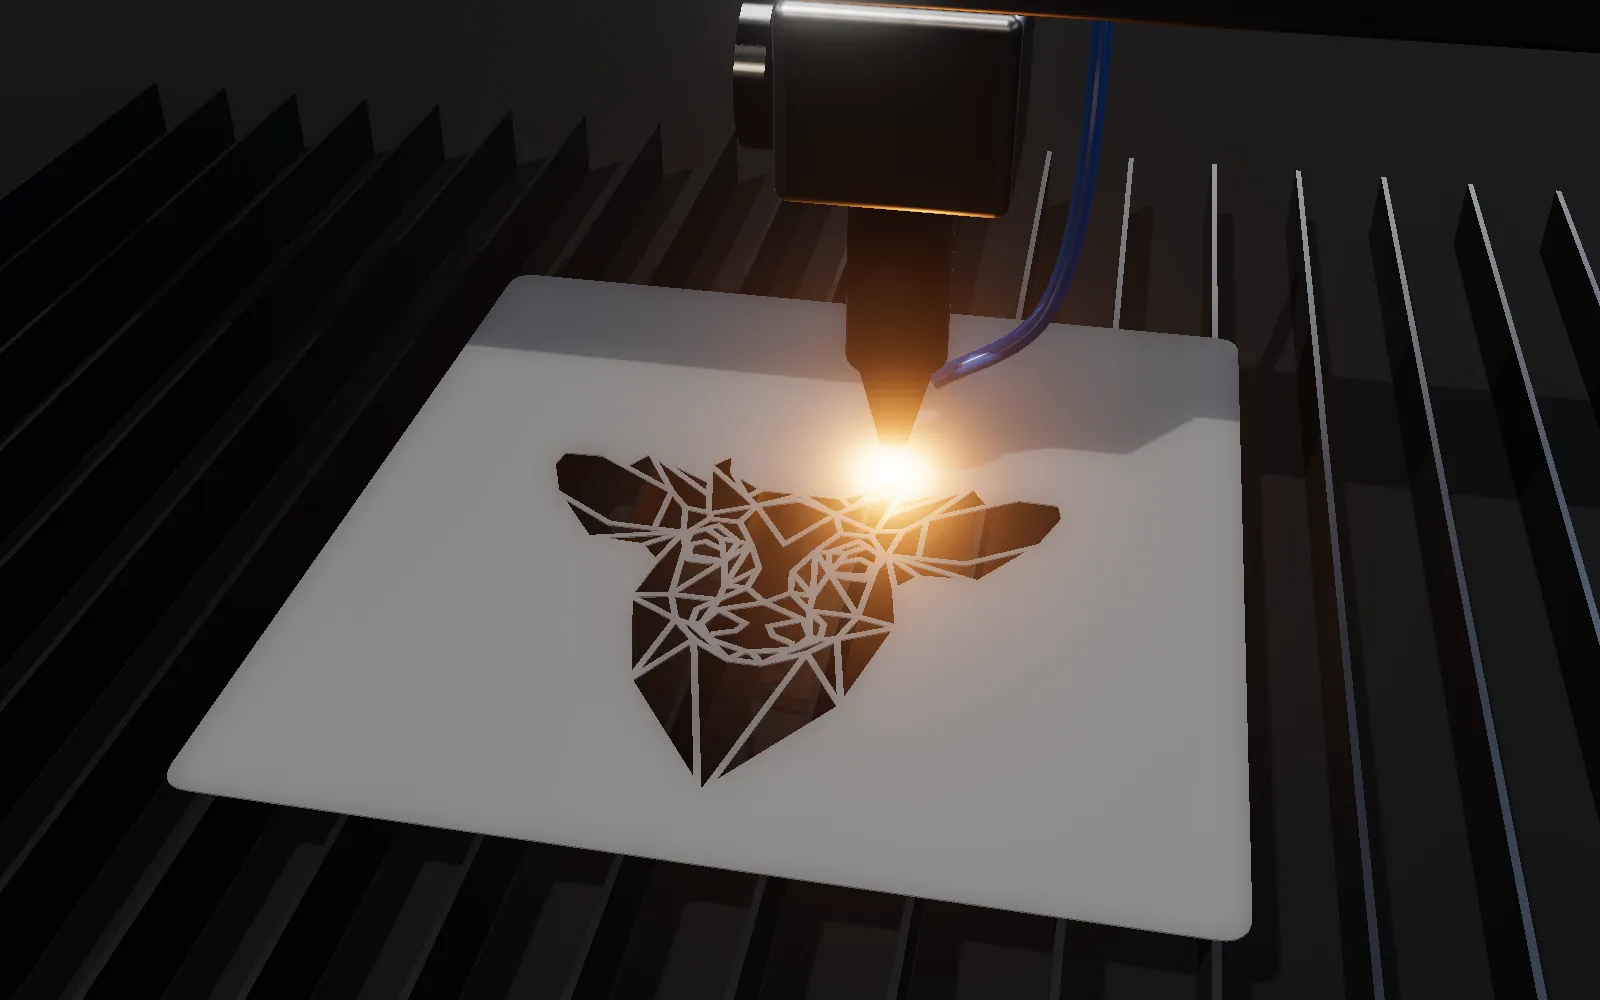
最も普及している家庭用レーザー。線に沿って焼いて切るので、青い光を吸収する素材で働きます:木、段ボール、フェルト、革、濃色で不透明なプラスチック。ランニングコストが低く冷却水も不要ですが、厚い素材ではCO2より遅く、透明な素材はビームが素通りします。
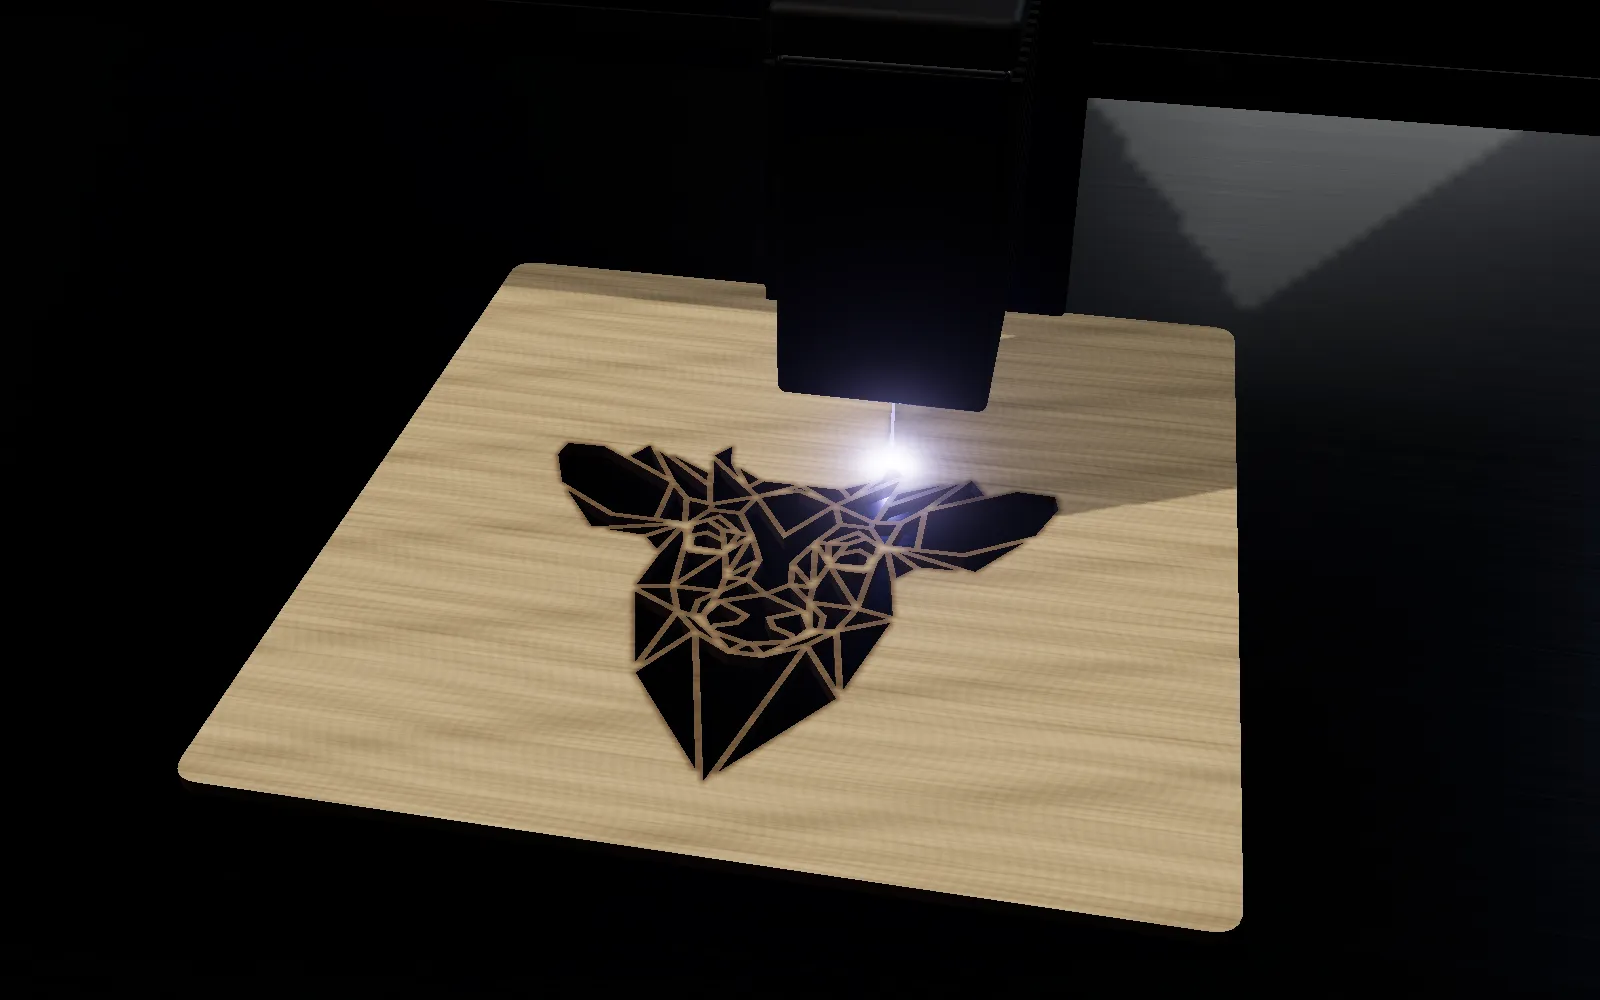
向いている
- 厚紙・ボール紙、とても速い
- 薄い合板、シナ、突板(厚さは出力とパス回数次第)
- フェルト、コルク、ヌメ革
- 色付き・不透明のPETフィルム(慎重に)
- 濃色で不透明なアクリル、薄いもの
向いていない
- 透明・白・青のアクリル:メーカーは青色ダイオードでは切れないと明記
- 透明PETフィルム:光の大半が切らずに透過する
- 金属板(塗装金属へのマーキングはできても、鋼のステンシルは切れない)
- PVCとカッティングシート:どのレーザーでも絶対に不可(安全の項を参照)
ダイオードレーザーでステンシルを作る
ステンシル素材とその挙動
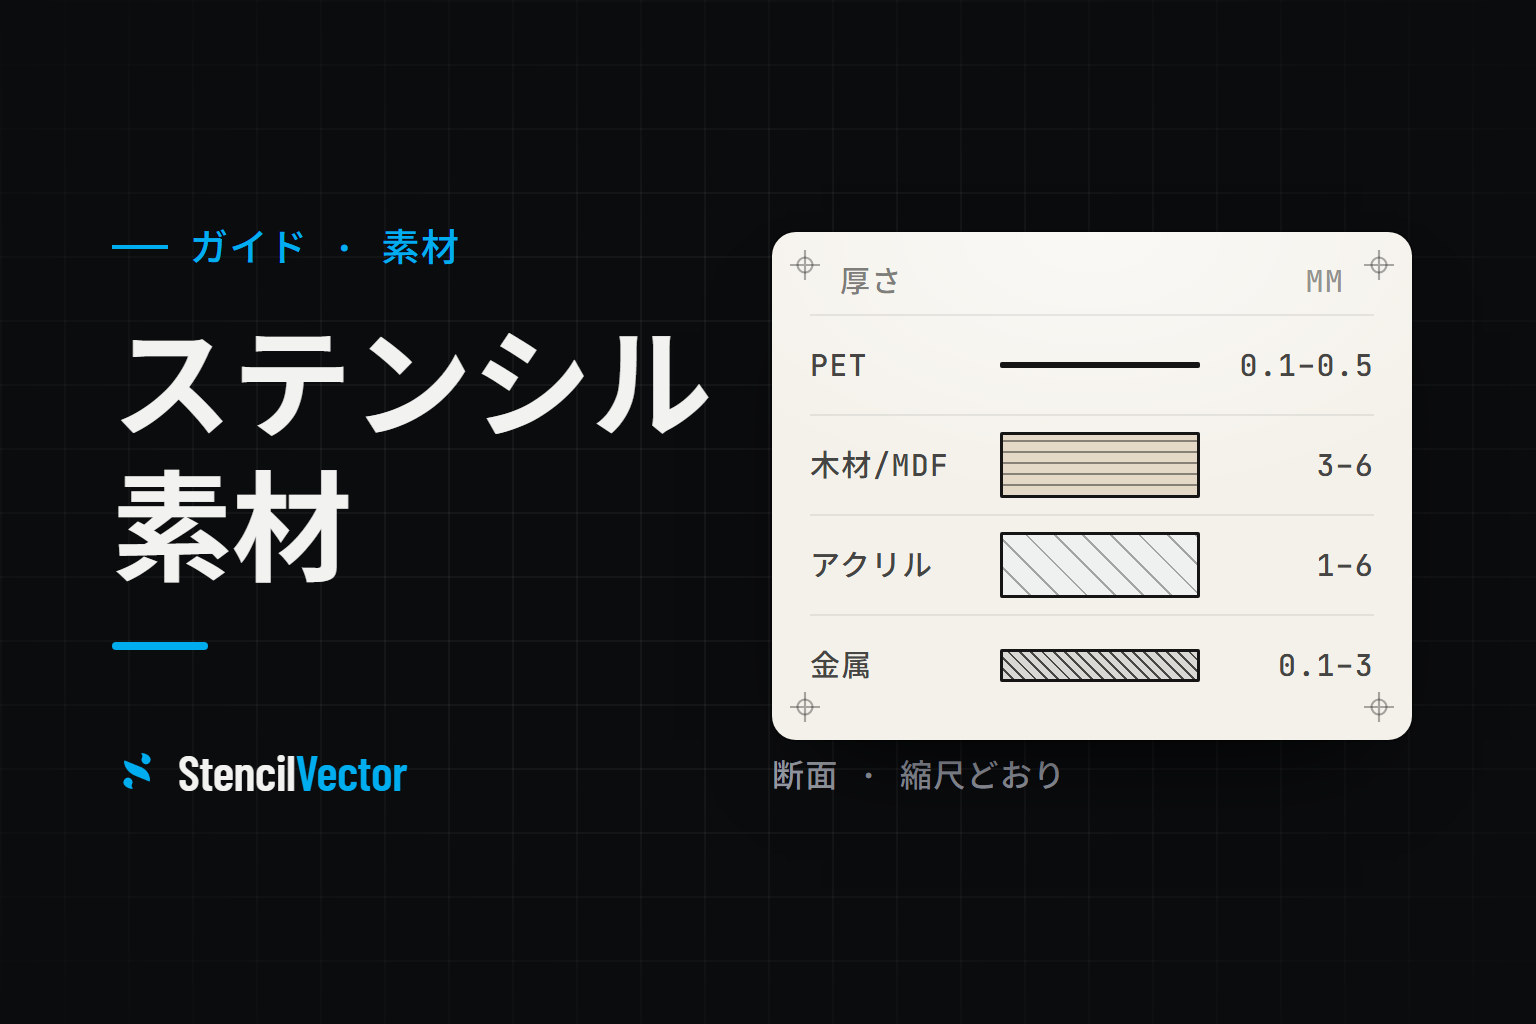
厚紙 0.3 mm
低出力の速い1パスで切れます。縁はわずかに茶色くなり、数回使うと塗料でやわらかくなります。洗えません。良い素材で切る前のデザイン試しに最適です。
合板・MDF 1–3 mm
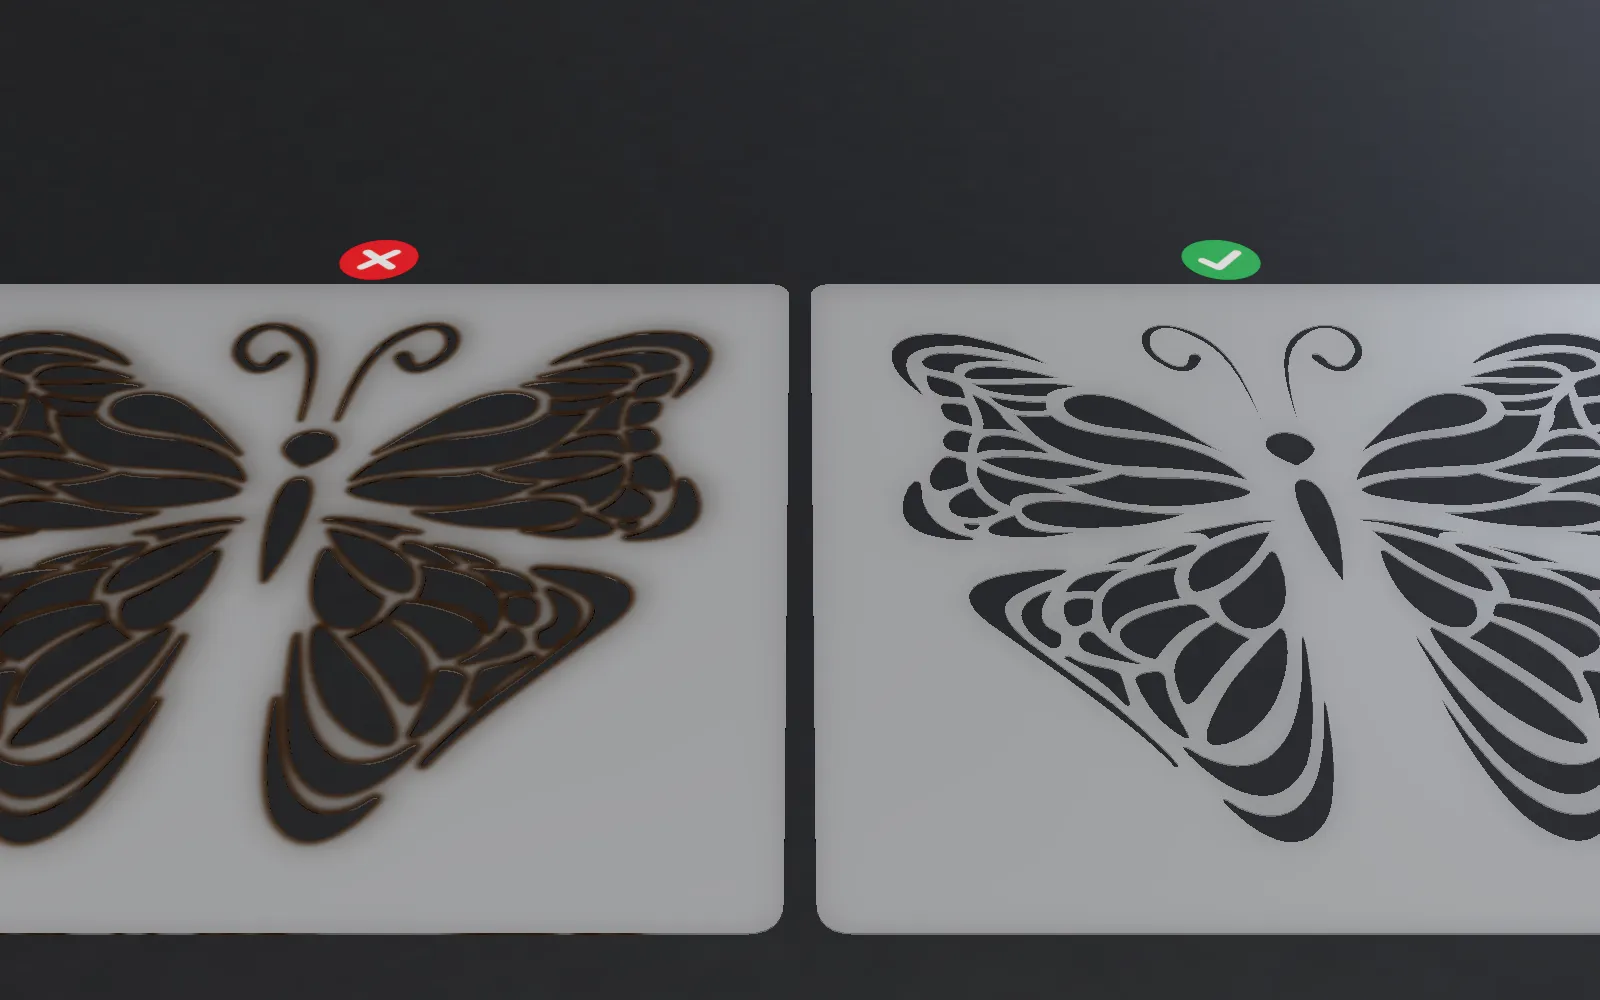
硬くてローラーの下でも動かず、ニスやセラックで封じれば長持ちします。切り口は黒くすすけるので、初回の前に拭かないと塗料が汚れます。木目を横切る細いブリッジは折れやすいです。
PET / マイラー
透明フィルムは青色ダイオードではうまく切れません。色付き・不透明のPETを使うか、フィルムに紙のマスキングテープを貼ってテープに光を吸わせ、切った後にはがします。出力は控えめに。PETは溶けて縁に玉が残ります。
現実的な細部とブリッジ
焼けた線はビームより太く、木では炭化が小さな細部を食います。0.3 mmの厚紙では、当社エンジンは最小ディテールを1.5 mmとしています。合板ではブリッジを最低2 mm、木目に沿う場合や大きなステンシルではさらに太く見込んでください。
StencilVectorでのファイル設定
- 01ダウンロード前にステンシルの実寸幅をミリで設定。SVGはそのサイズで出るので100%で読み込みます。
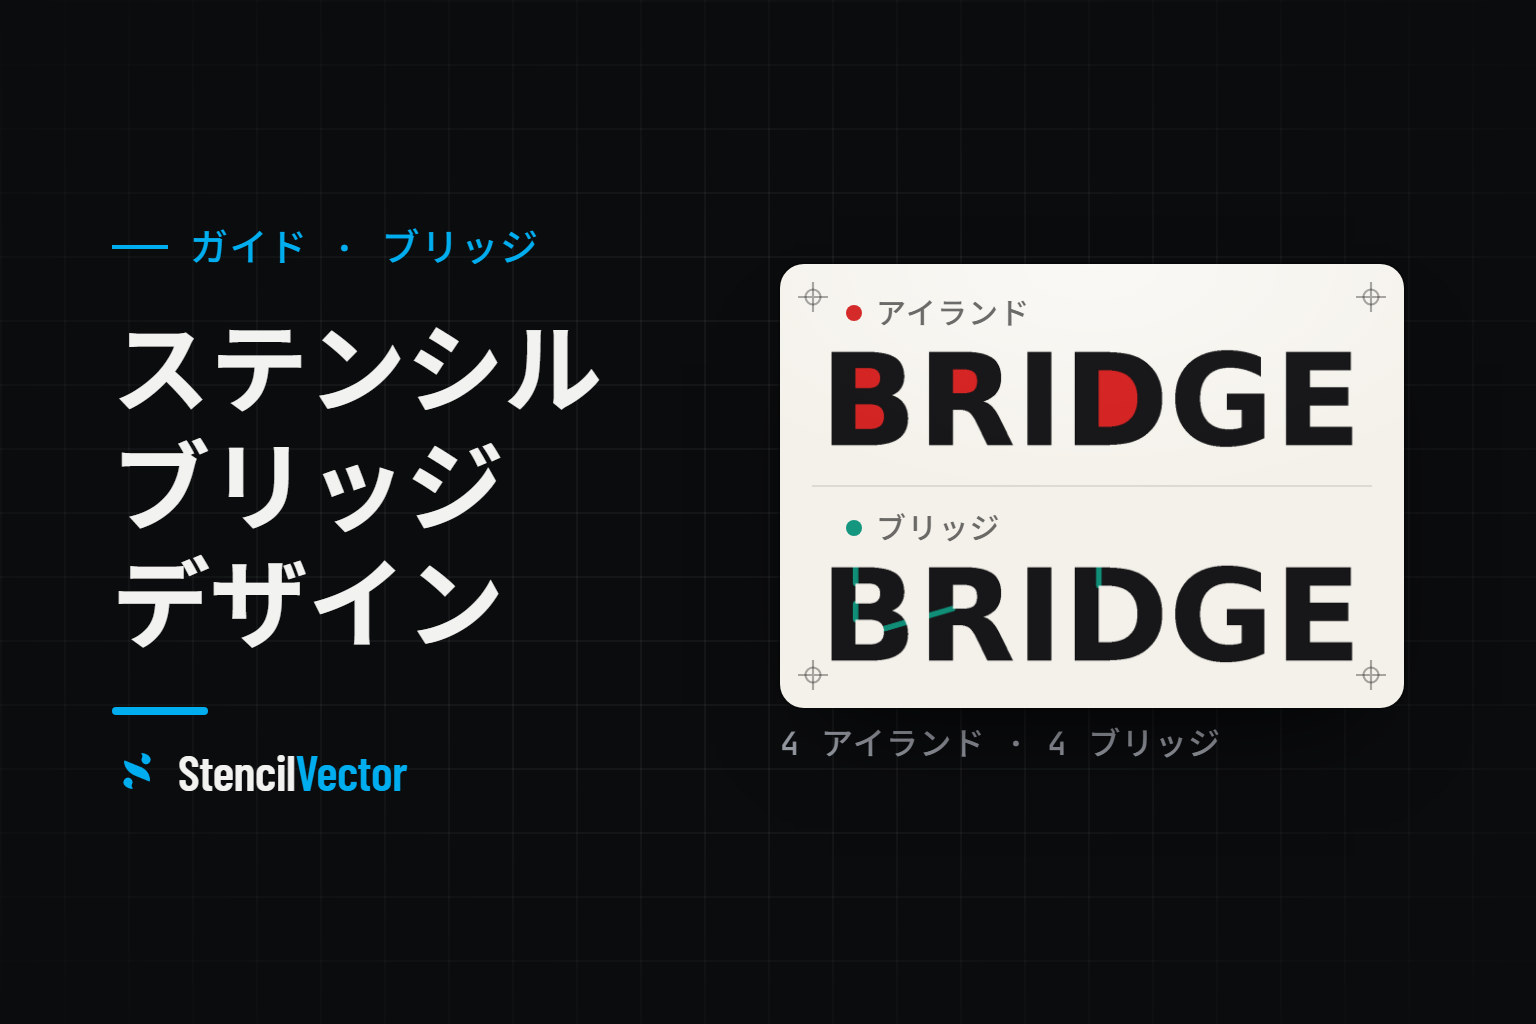
- 02ブリッジ幅:厚紙なら1.5 mmで十分。合板は2–3 mmに(スライダーの上限は幅150 mmまでのステンシルで2 mm、300 mmまで3 mm、それ以上で5 mm)。
- 03細長い部分がふらつくなら、全体を太くするより「アイランドごとのブリッジ数」か「構造安定性」を上げます。
- 04レーザーソフト用にはSVGをダウンロード。PNGは画像なのでベクター化が必要です。
よくある問題
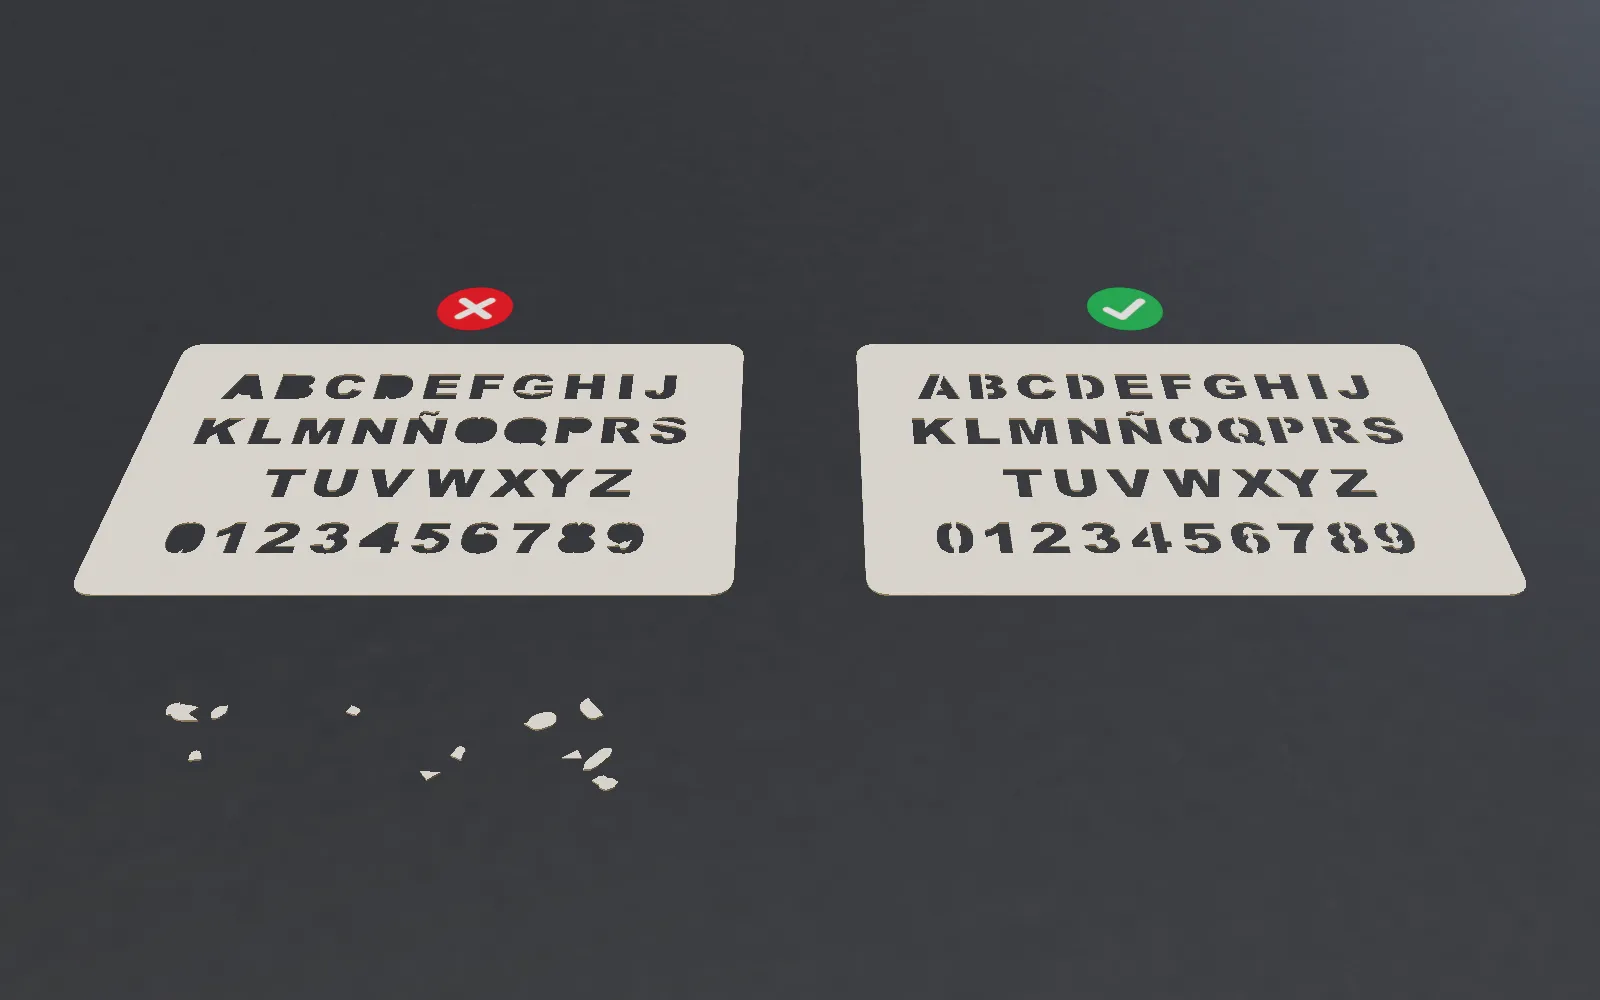
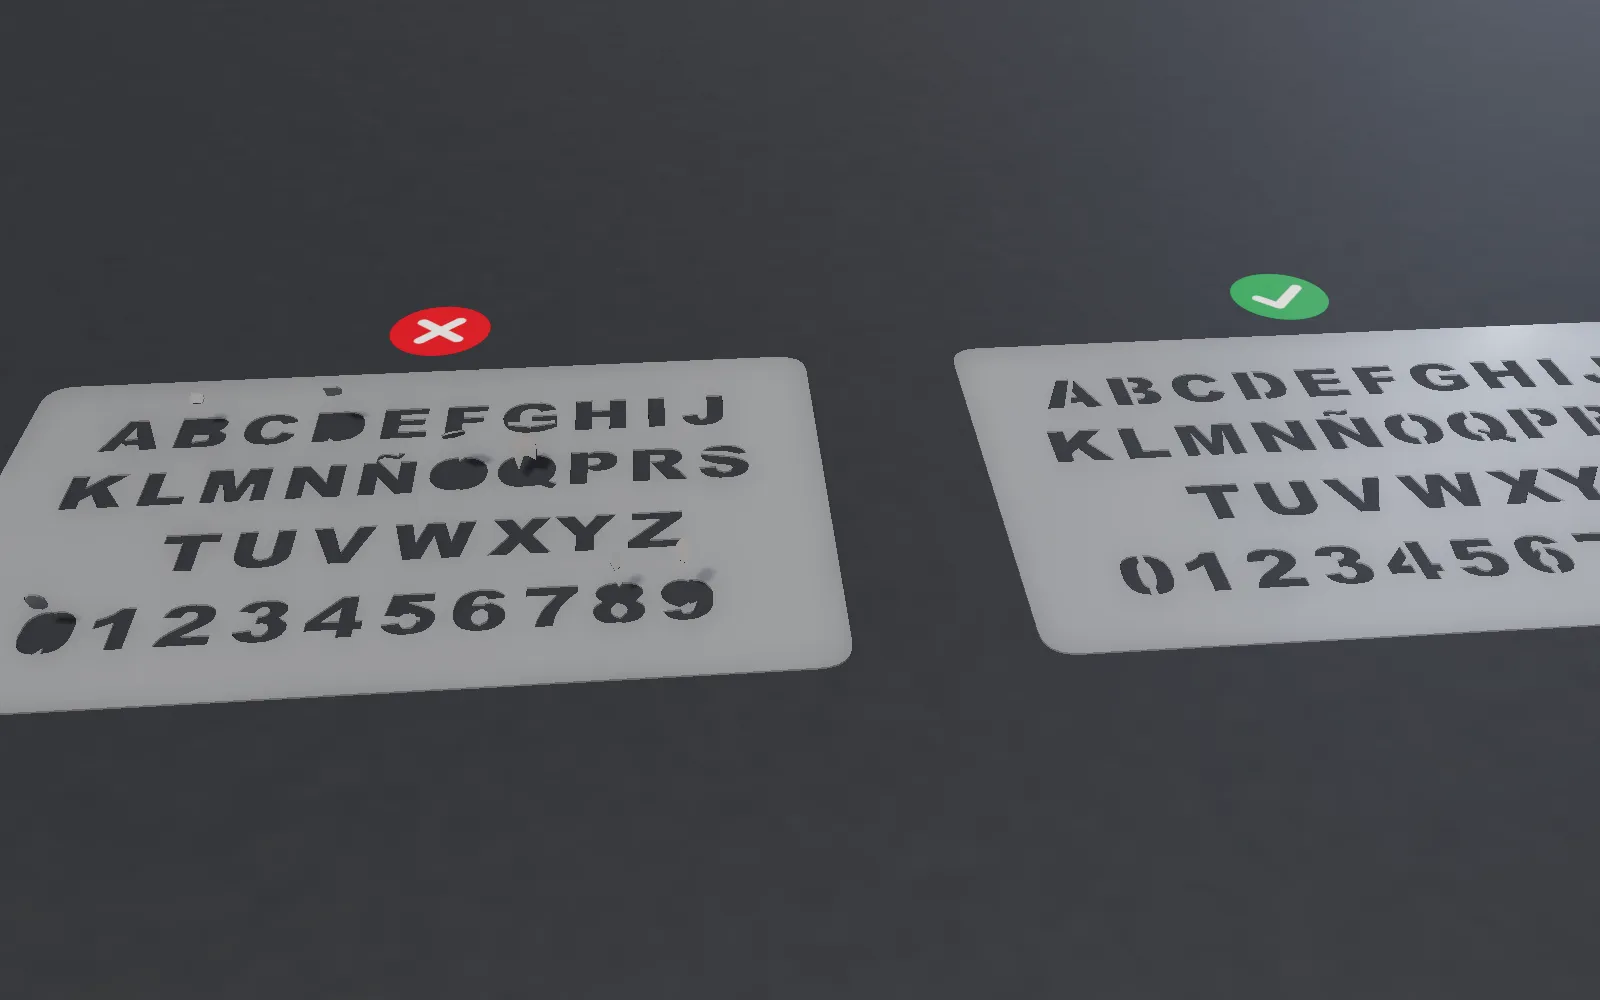
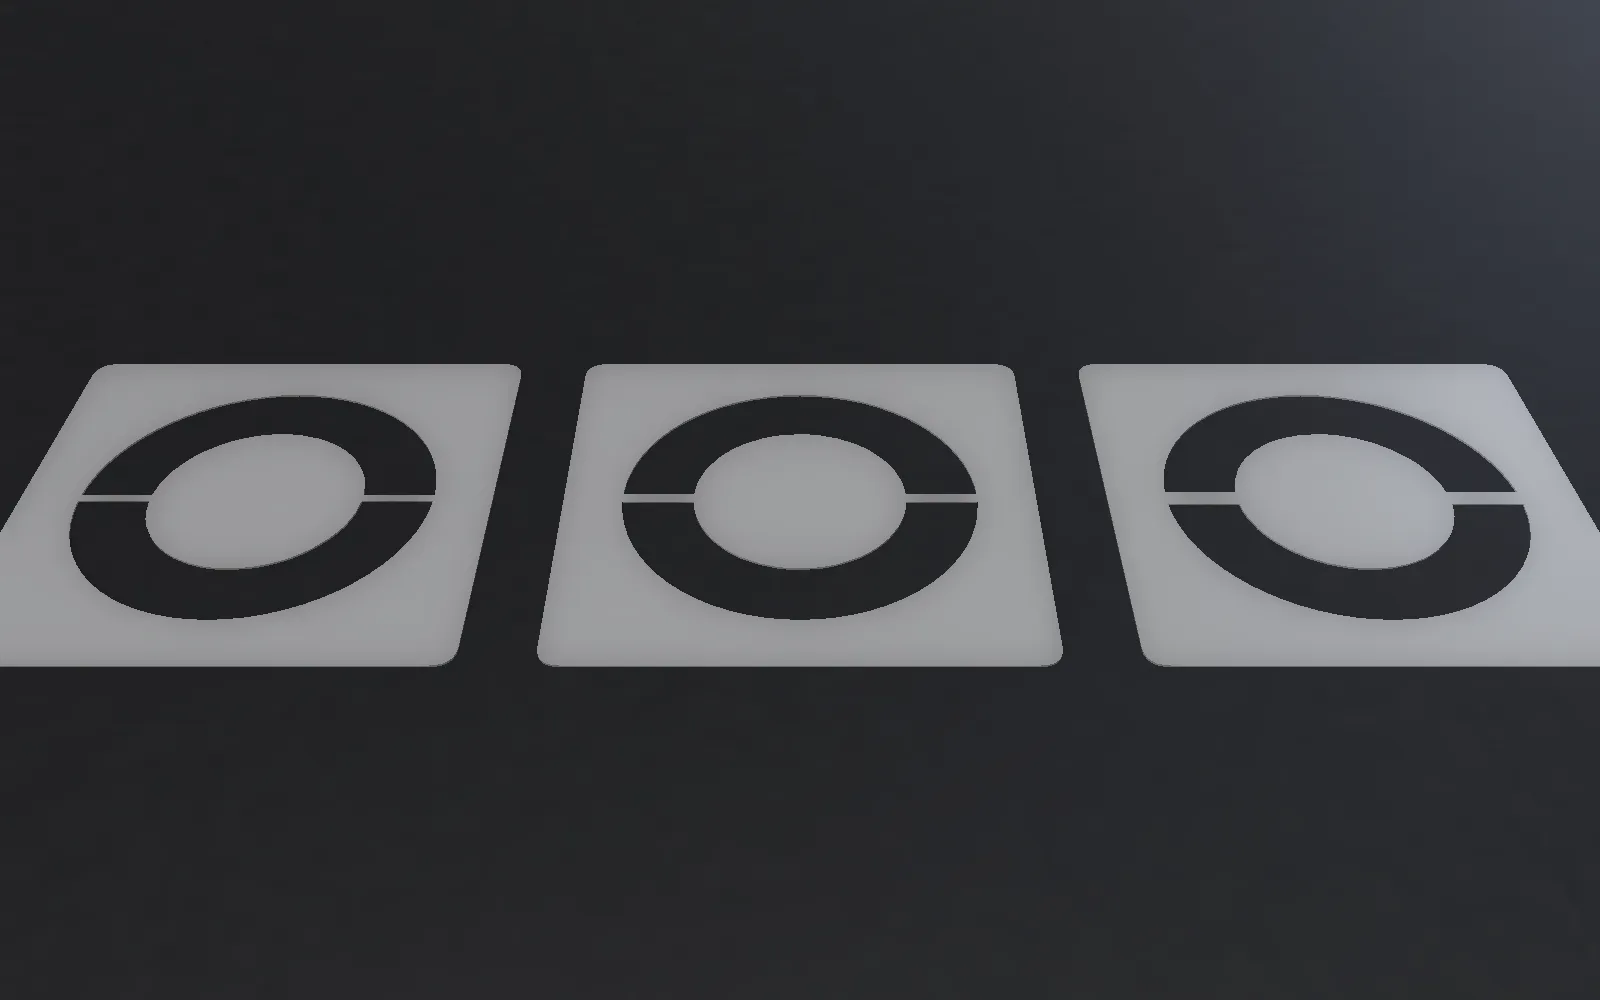
- アイランド(Oの中心、顔の目)が抜け落ちる
- 対策: ブリッジが必要です。ダウンロード前にブリッジのプレビューを確認。レーザーソフトでは内側の形を先に、外周を最後に切れば、途中で何も動きません。
- ブリッジが焼け切れる・折れる
- 対策: ブリッジを太く、出力を下げて1パスを2パスに、エアアシストをオン。木では木目が支えられる以上に細いブリッジを避けます。
- 厚紙に焦げ跡や炎
- 対策: エアアシスト、ハニカムや嵩上げしたベッド、上からマスキングテープ、速度を上げてパスを増やす。
- 薄い合板が反ってピントが外れる
- 対策: ピンや磁石で平らに押さえ、実際の表面でピントを合わせ直します。